发布日期: 2026-10-17
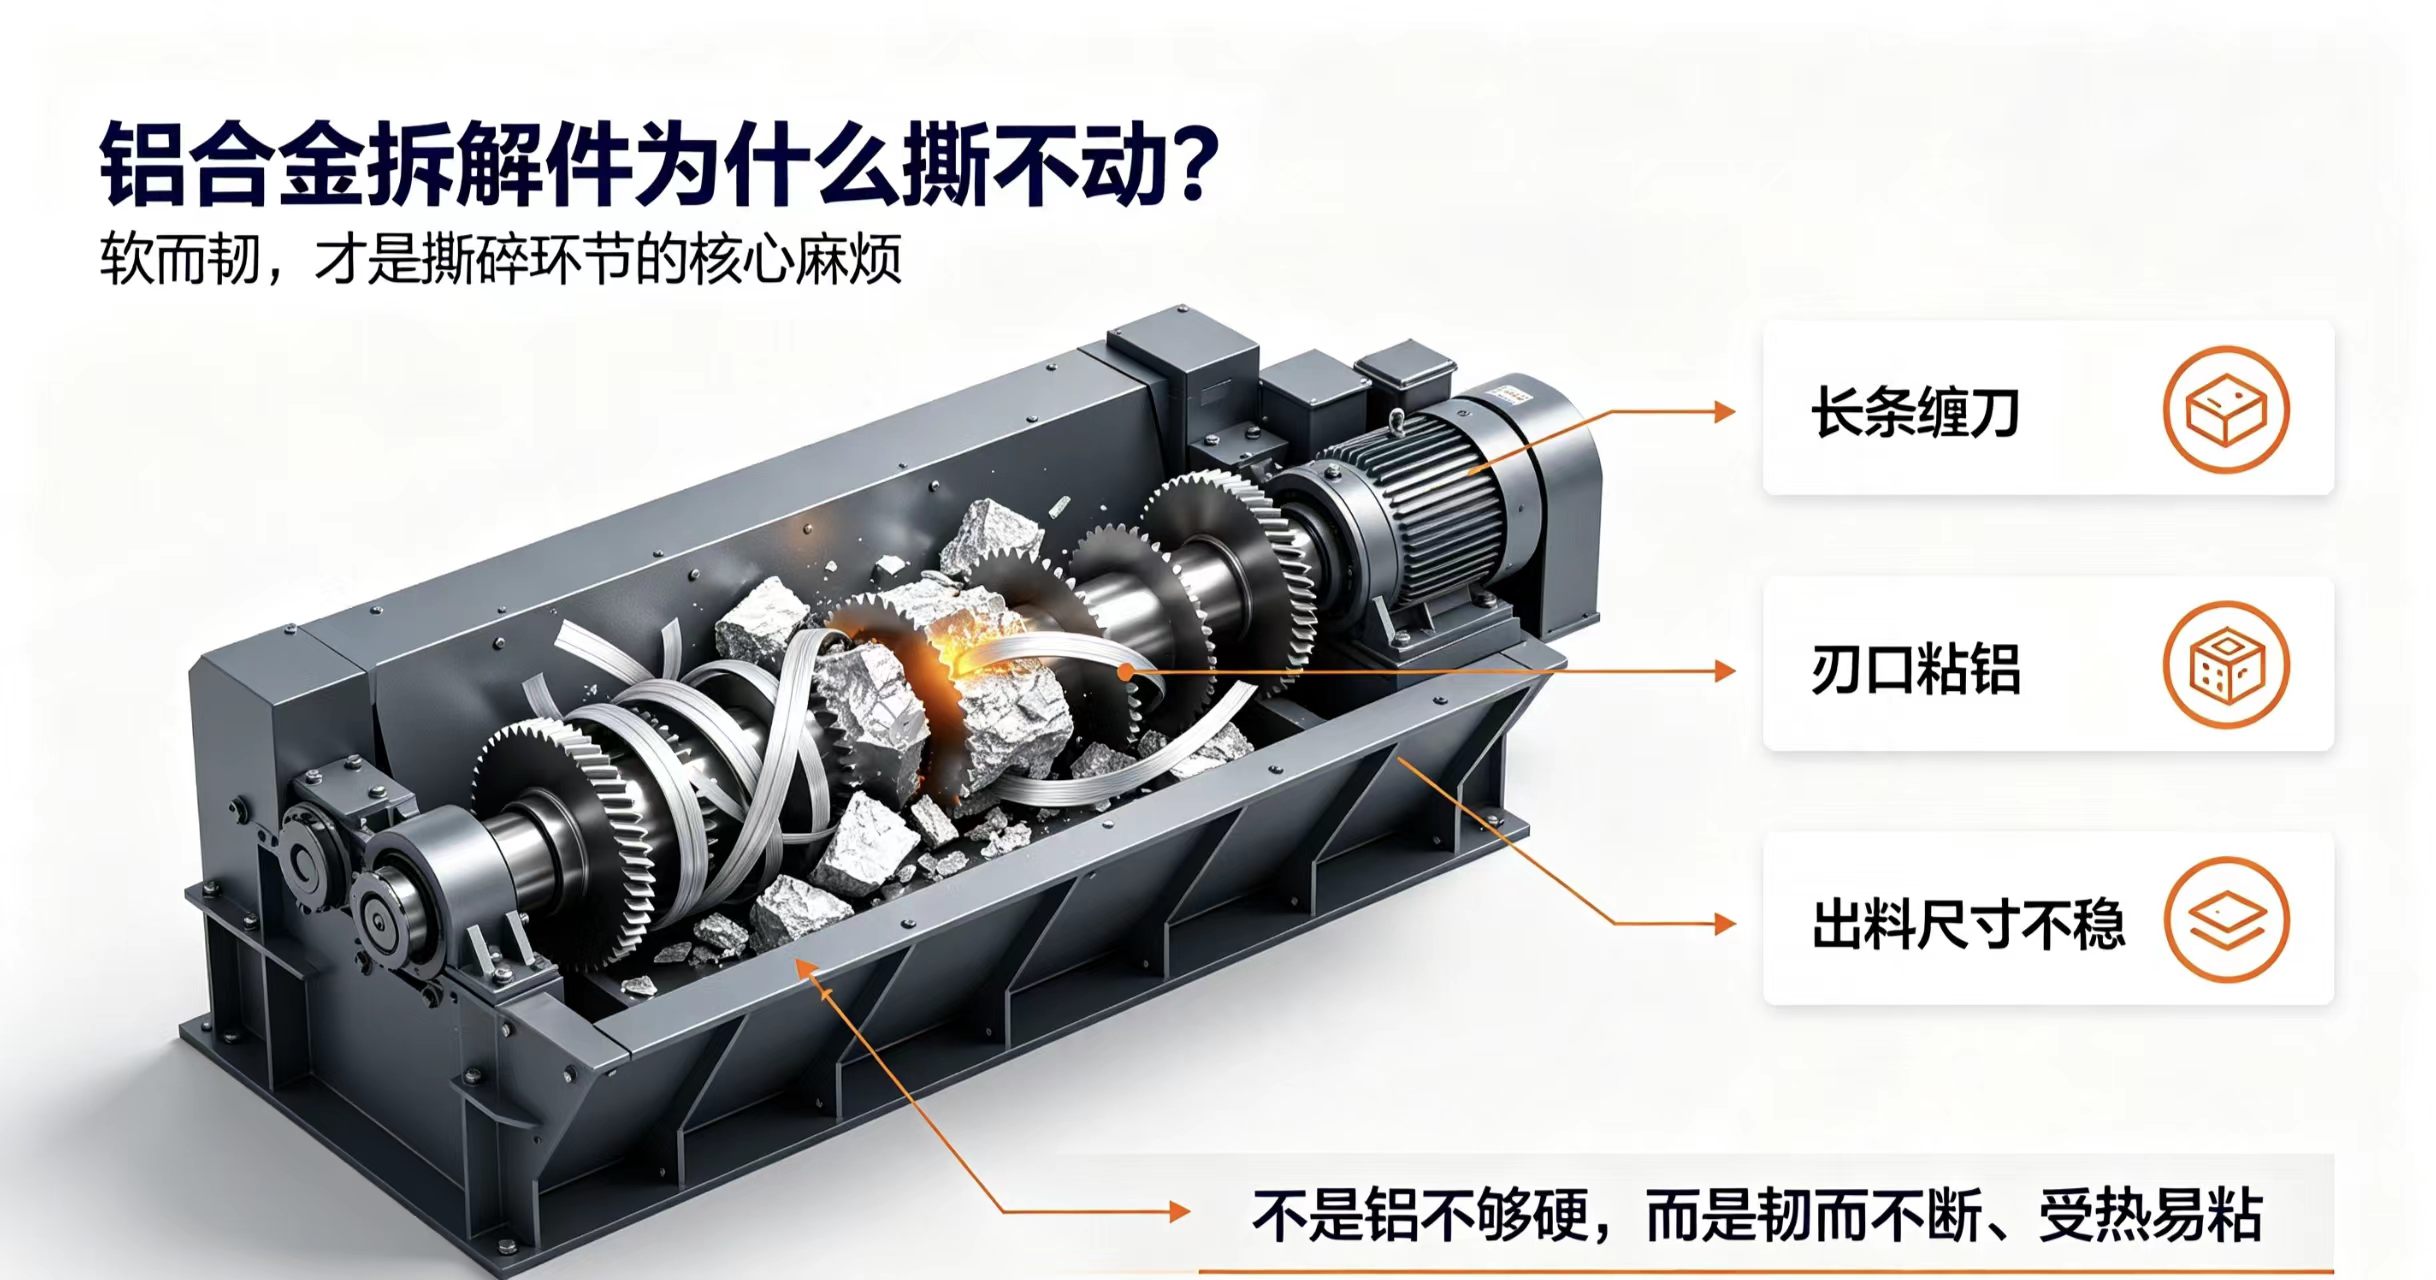
在废金属回收现场,铝合金拆解件常常被看作“好处理”的物料——它不像不锈钢那么硬,也不像铸铁那么脆。但真正把大块铝型材、铝铸件、带附件铝壳送进撕碎机的人会发现,事情没有想象中简单:刀具容易粘铝,长条铝料缠刀,出料尺寸忽大忽小。铝合金的“软”,在撕碎环节恰恰是一种麻烦。
 软而韧,是铝合金撕碎的核心难点
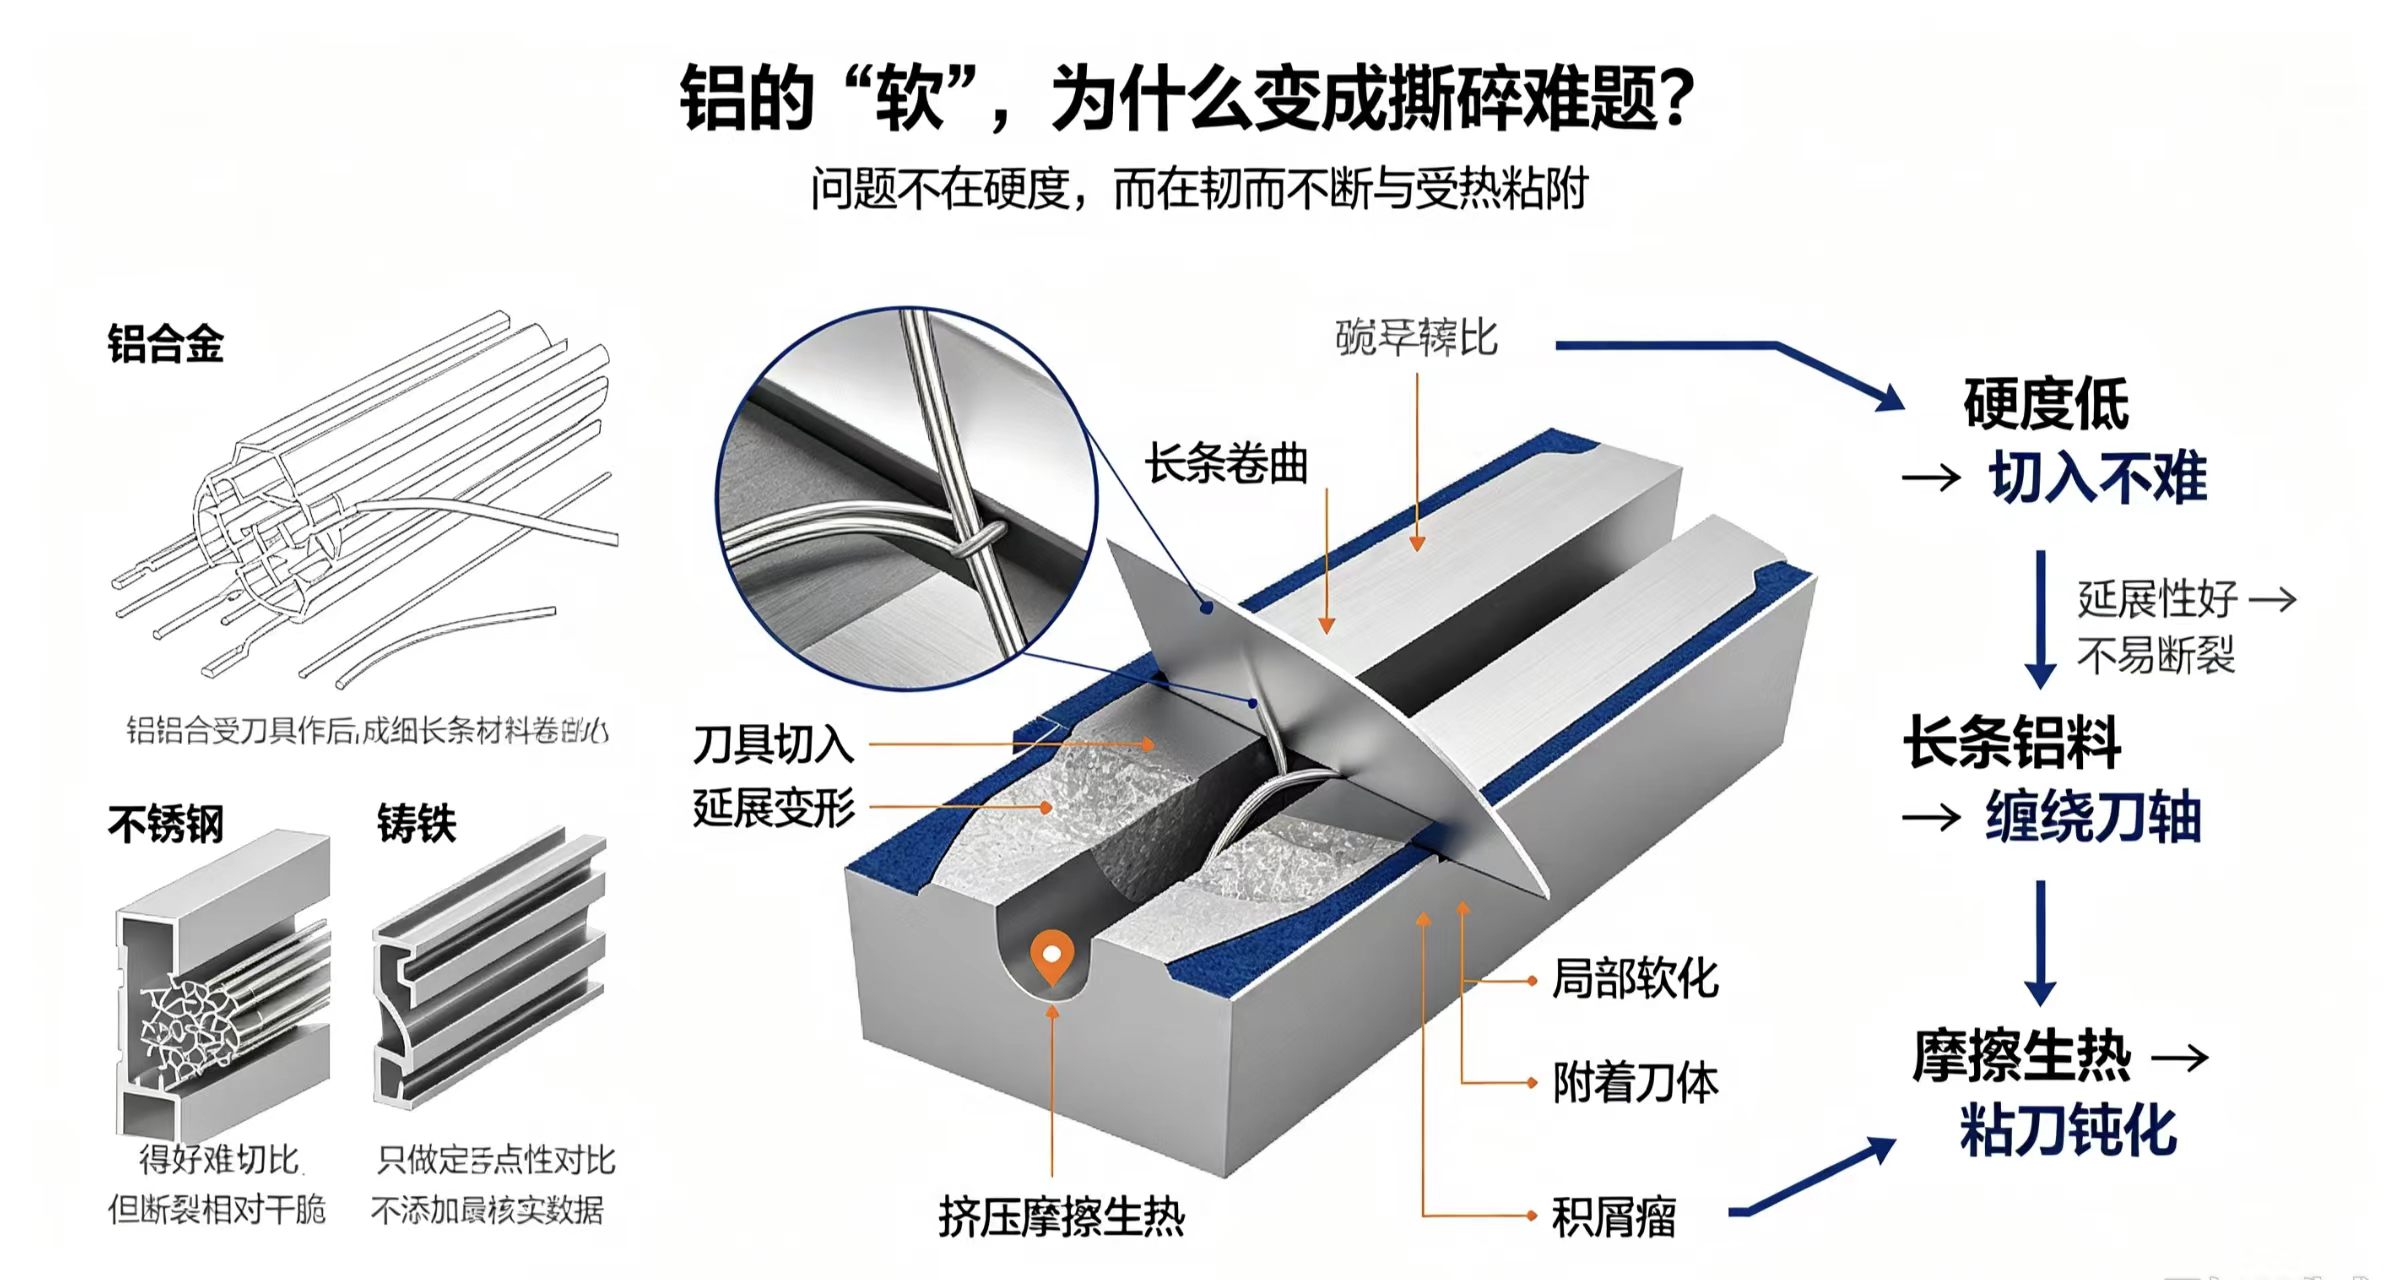
铝合金的莫氏硬度大约在2.5到3之间,远低于不锈钢的5.5到6.3。硬度低意味着刀具切入并不费力,但问题出在“切进去之后”。铝的延展性好,受力时不容易断裂,反而容易被拉成长条或卷曲状。在撕碎机刀箱里,这些长条铝料会像麻花一样缠绕在刀轴上,把有效剪切空间一点点堵住。粘刀则是另一个伴随问题:铝屑在刀刃附近受挤压和摩擦生热,容易局部软化并附着在刀体上,形成积屑瘤,进一步钝化刃口。
所以,用处理普通废钢的思路去对付铝合金拆解件,往往越打越吃力,能耗上去了,出料却越来越不规整。
 撕碎机靠什么“咬住”铝合金
双轴撕碎机是目前处理铝合金拆解件的主流结构。它的核心动作不是“砸碎”,而是两个刀轴反向旋转,动刀与定刀之间形成剪切间隙,把物料撕扯、挤压、剪断。针对铝合金软而韧的特性,设备在几个环节做了针对性设计。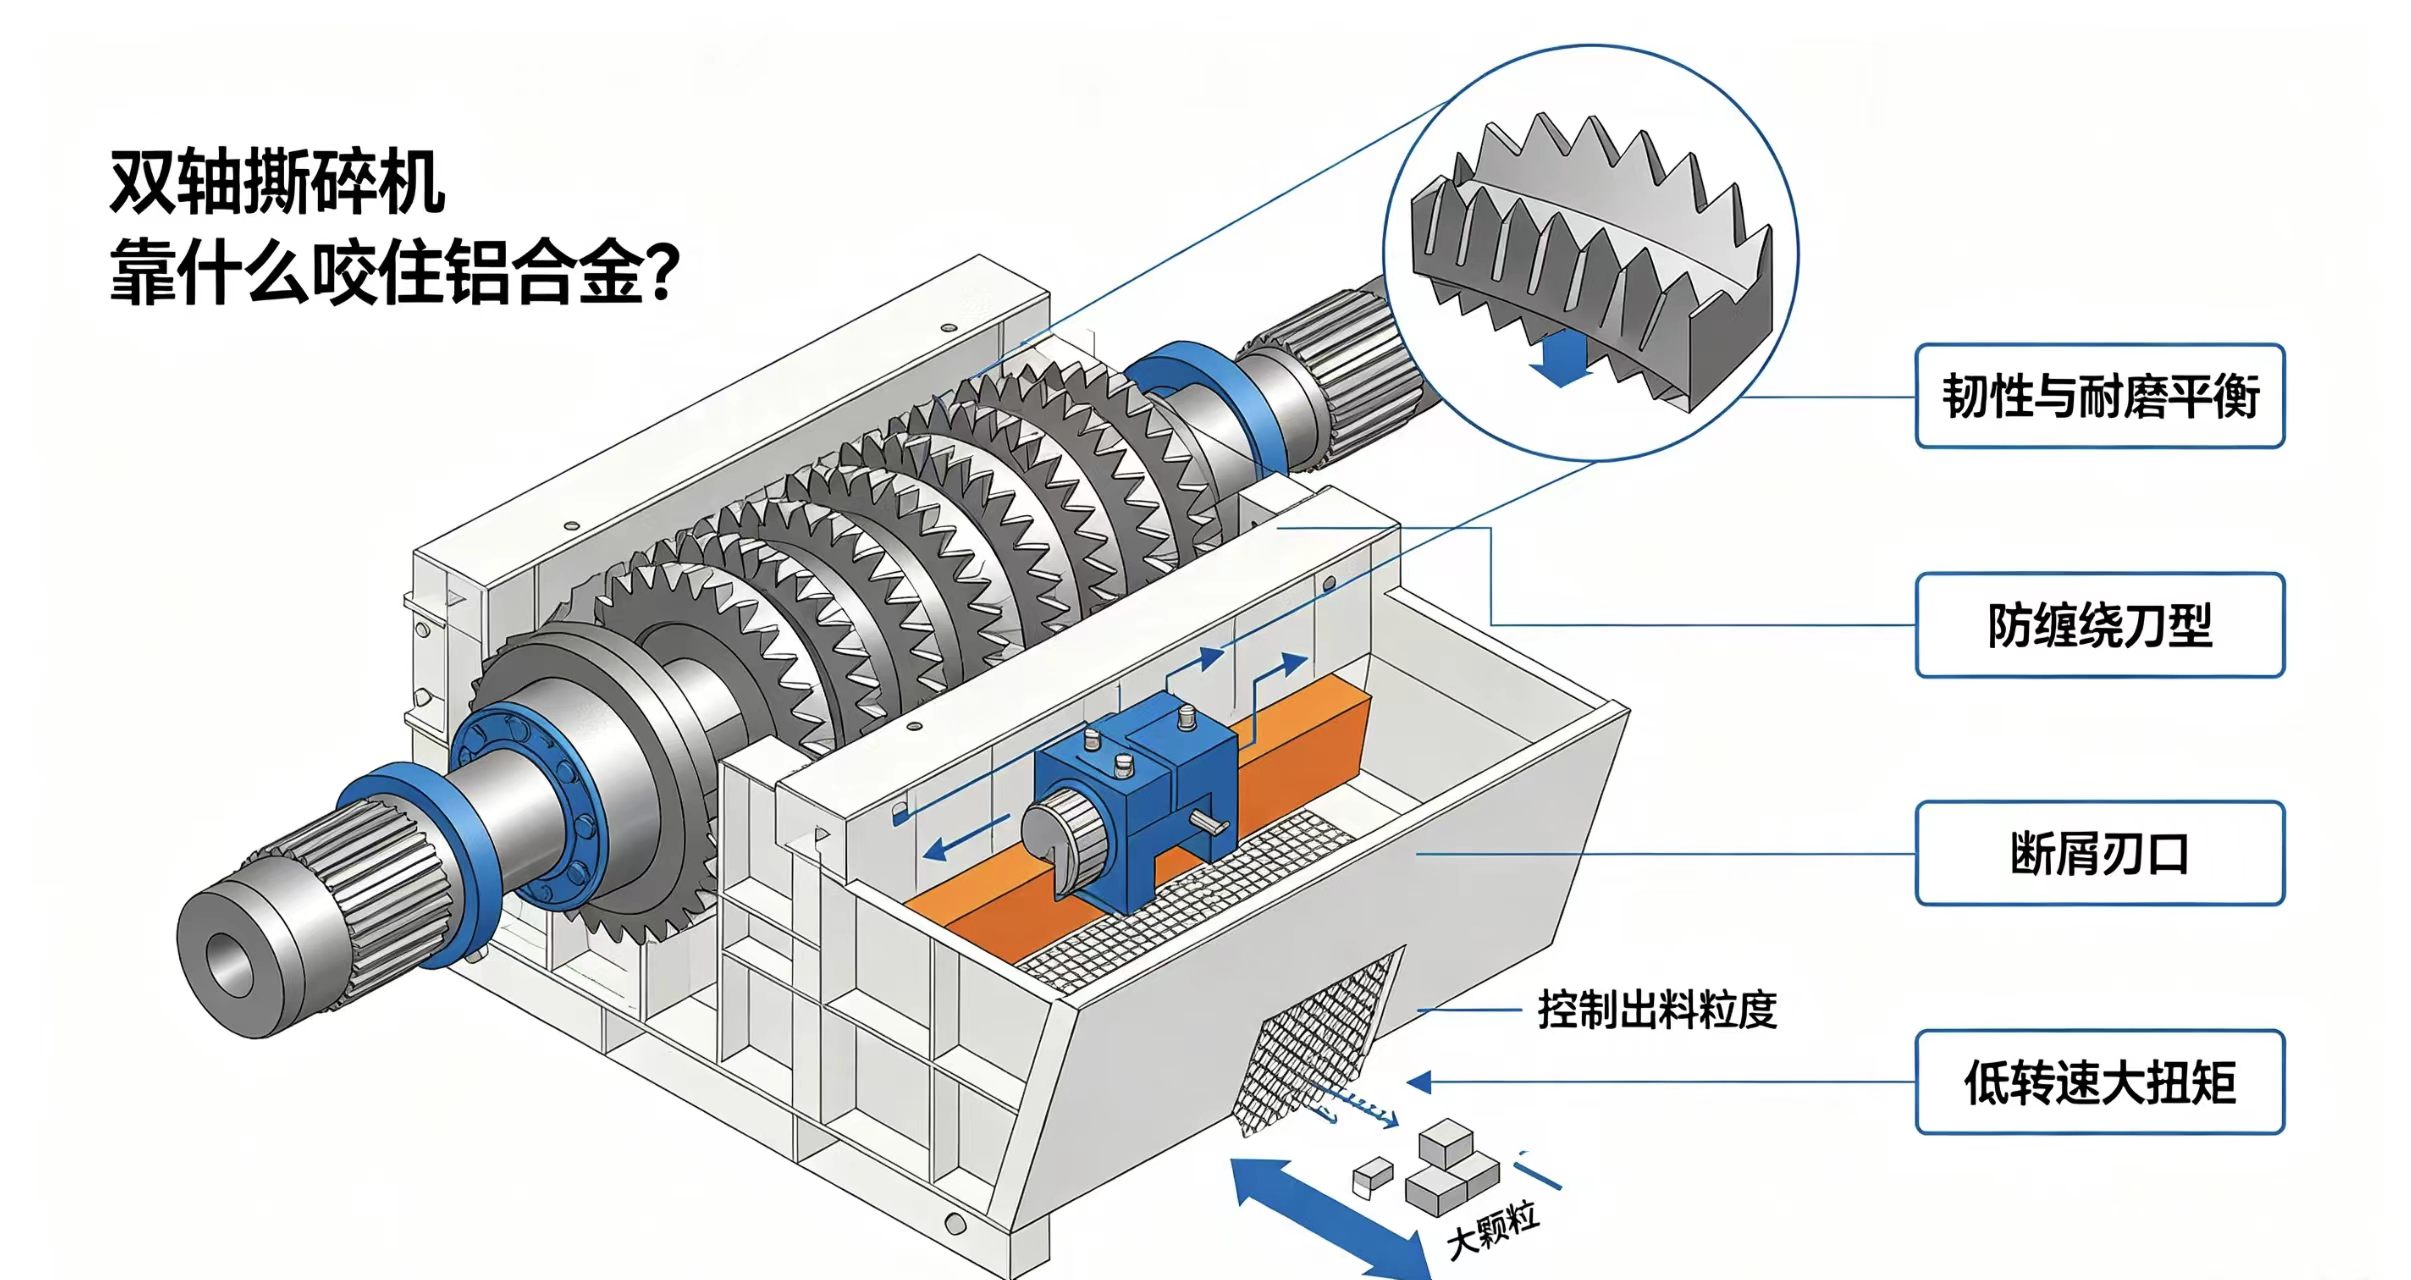
刀片材质的选择不是越硬越好。处理高硬度金属时,刀具硬度常做到HRC58–62;但面对铝材,单纯追求高硬度反而可能增加脆裂风险。实际选材更看重韧性与耐磨的平衡,42CrMo、H13、D2等合金钢在不同工况下各有取舍,部分铝专用刀具还会在刃口几何上做断屑处理,让长条铝屑在形成之初就被分段打断,而不是任由它缠绕下去。
刀型结构上,防缠绕设计是关键。组合式刀具、梳齿状定刀、狼牙型刃口等结构,目的都是在剪切的同时给铝料制造多个断裂点,减少连续长条的产生。筛网则控制终出料尺寸:大于孔径的片料会被送回刀箱继续撕碎,直到达到设定粒度。
运行参数同样重要。铝合金撕碎通常采用低转速、大扭矩的工况,主轴转速控制在较低区间,用扭矩而非冲击力来完成解离。过高的转速只会让铝料在刀箱里被“搅”得更热、更粘,而不是更碎。
 撕碎之后,铝才真正开始“分家”
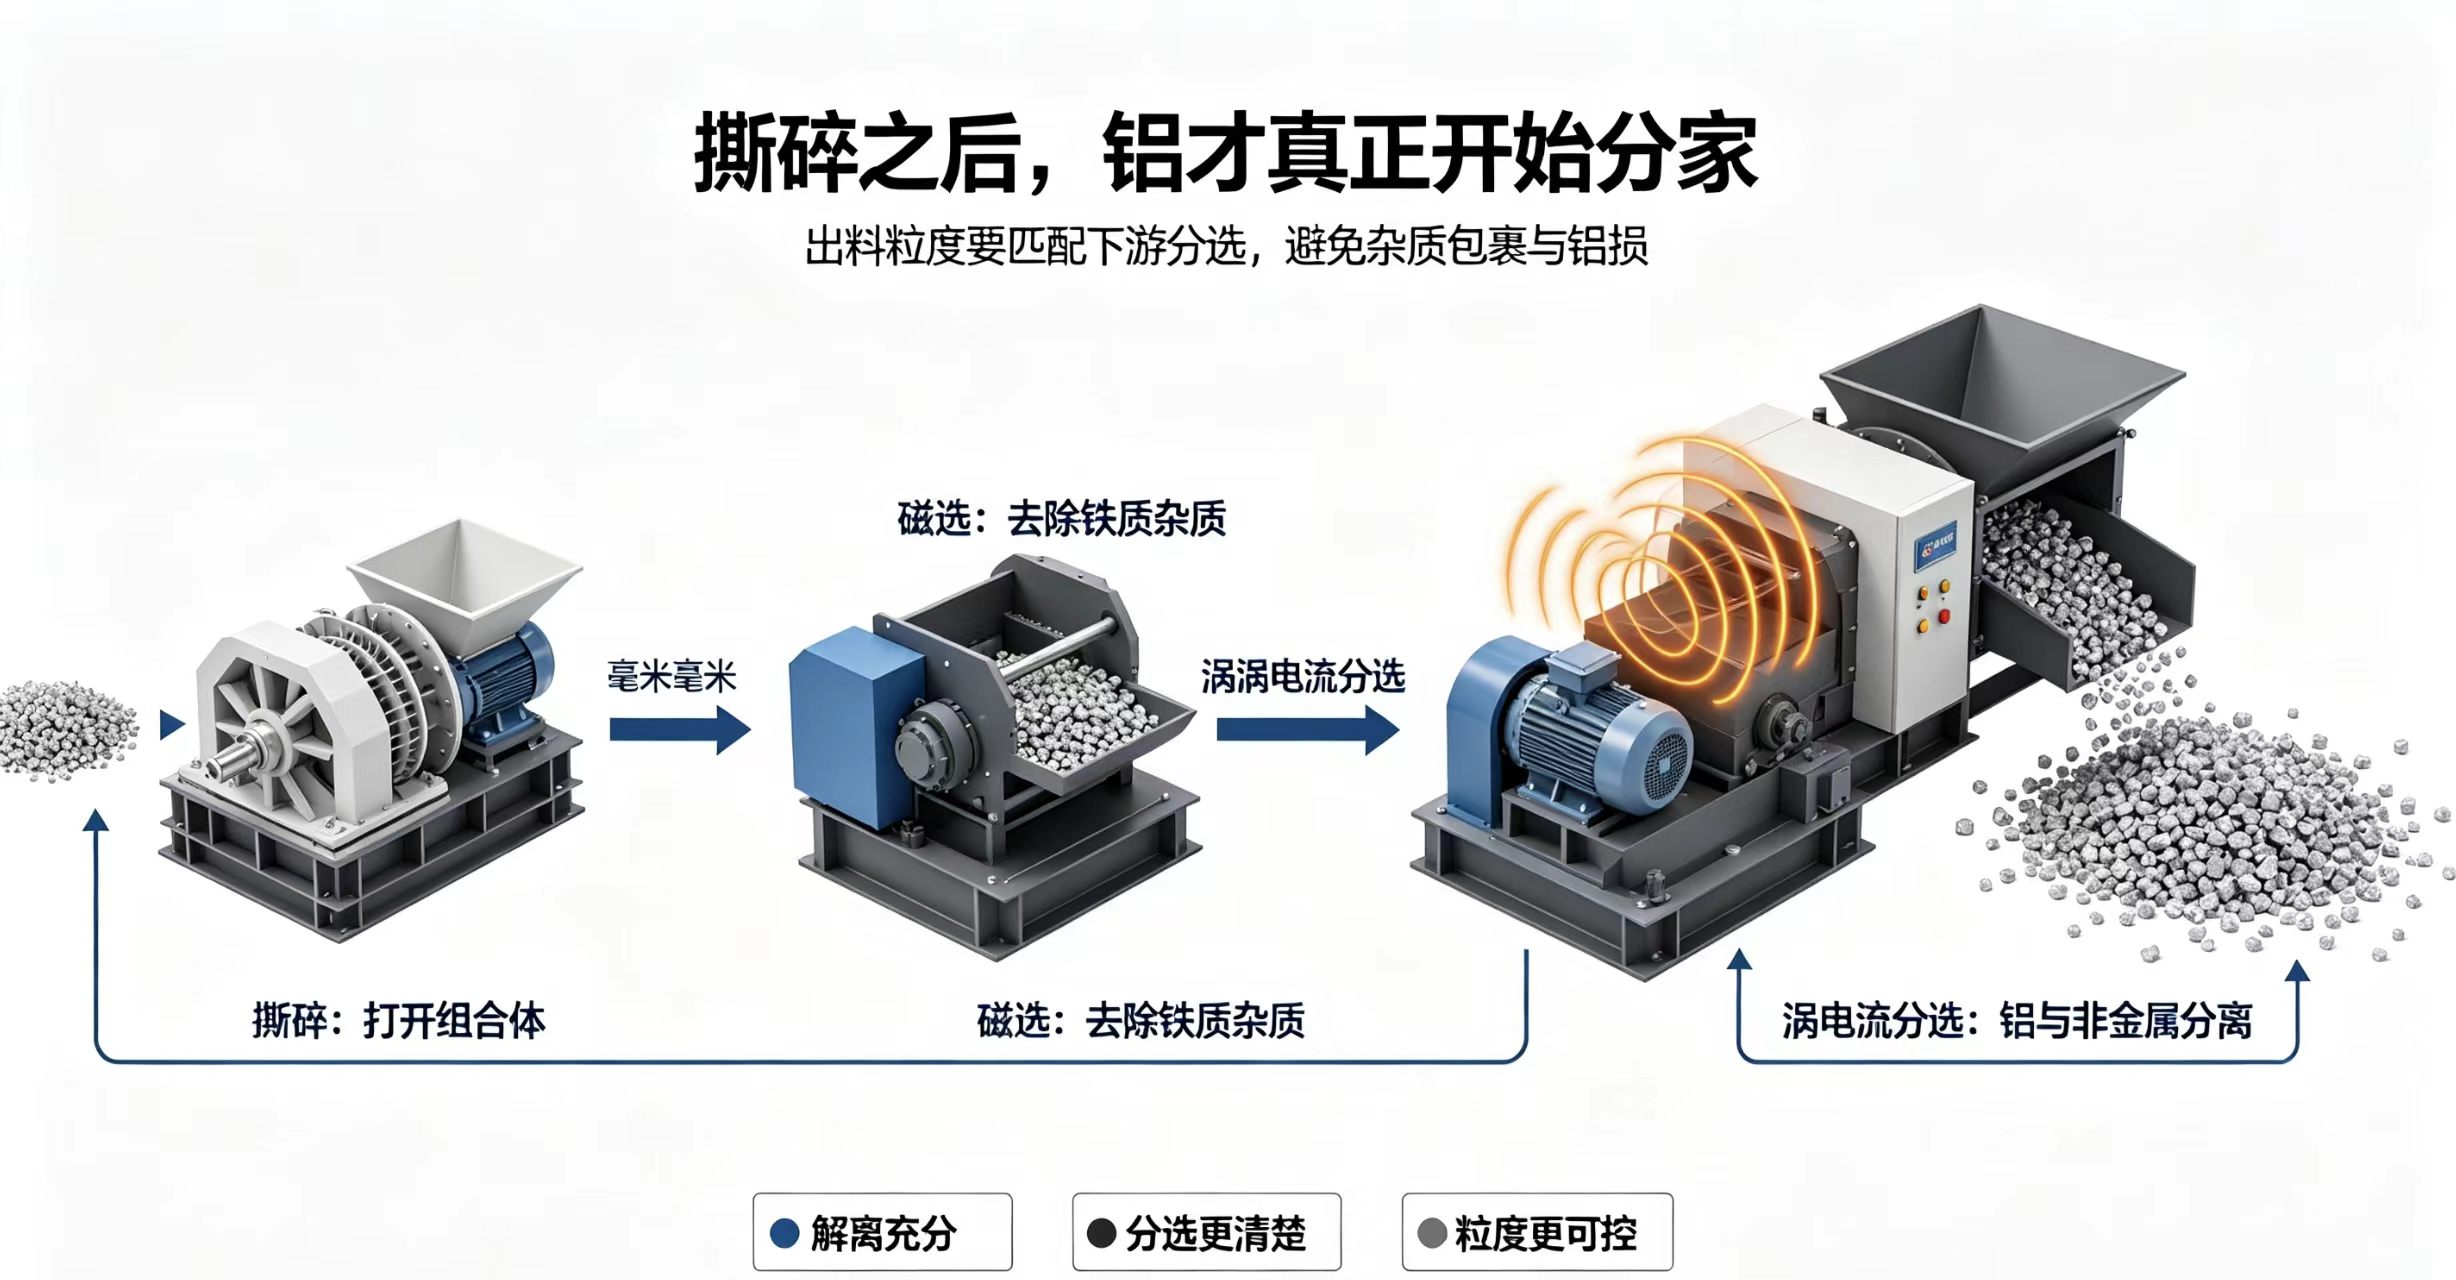
撕碎本身不是终点。铝合金拆解件上往往还连着铁质紧固件、塑料卡扣、橡胶密封条,甚至残留的铜线。撕碎的作用是把这些组合体打开,让不同材质在后续分选中能够彼此分离。
一条典型的废铝处理线在撕碎之后会接磁选,先把铁质杂质吸走;再通过涡电流分选,利用铝的电导率特性把铝颗粒与其他非金属、低导电物料分开。撕碎出料尺寸对此影响直接:粒度过大,杂质包裹在铝块内部无法解离;粒度过细,又会增加分选过程中的铝损。实际生产中,一段撕碎后铝料常被控制在数十毫米级别,具体尺寸取决于下游分选设备的要求和终再生铝的用途。
从这个角度看,铝合金拆解件撕碎机解决的并不是“把大块变小块”这么简单的问题。它要在铝的韧性与刀具的锋利之间找到平衡,在剪切效率与防缠绕之间找到结构解,在出料粒度与下游分选之间找到匹配点。铝合金回收的一道关口,考验的正是这些看不见的工程取舍。