发布日期: 2026-10-19
废铁回收站里,方管是一类让人又爱又恨的东西。爱的是它干净、成分明确,回炉价值不低;恨的是它太“占地方”——一根几米长的方管,内部是空腔,堆在一起空隙率高,一辆货车拉不了多少就到了体积上限。更麻烦的是,方管的壁厚往往只有几毫米,直接用锤式破碎机去砸,它会被砸扁、弯折,却不容易碎成可入炉的尺寸,反而在机腔里缠成一团。
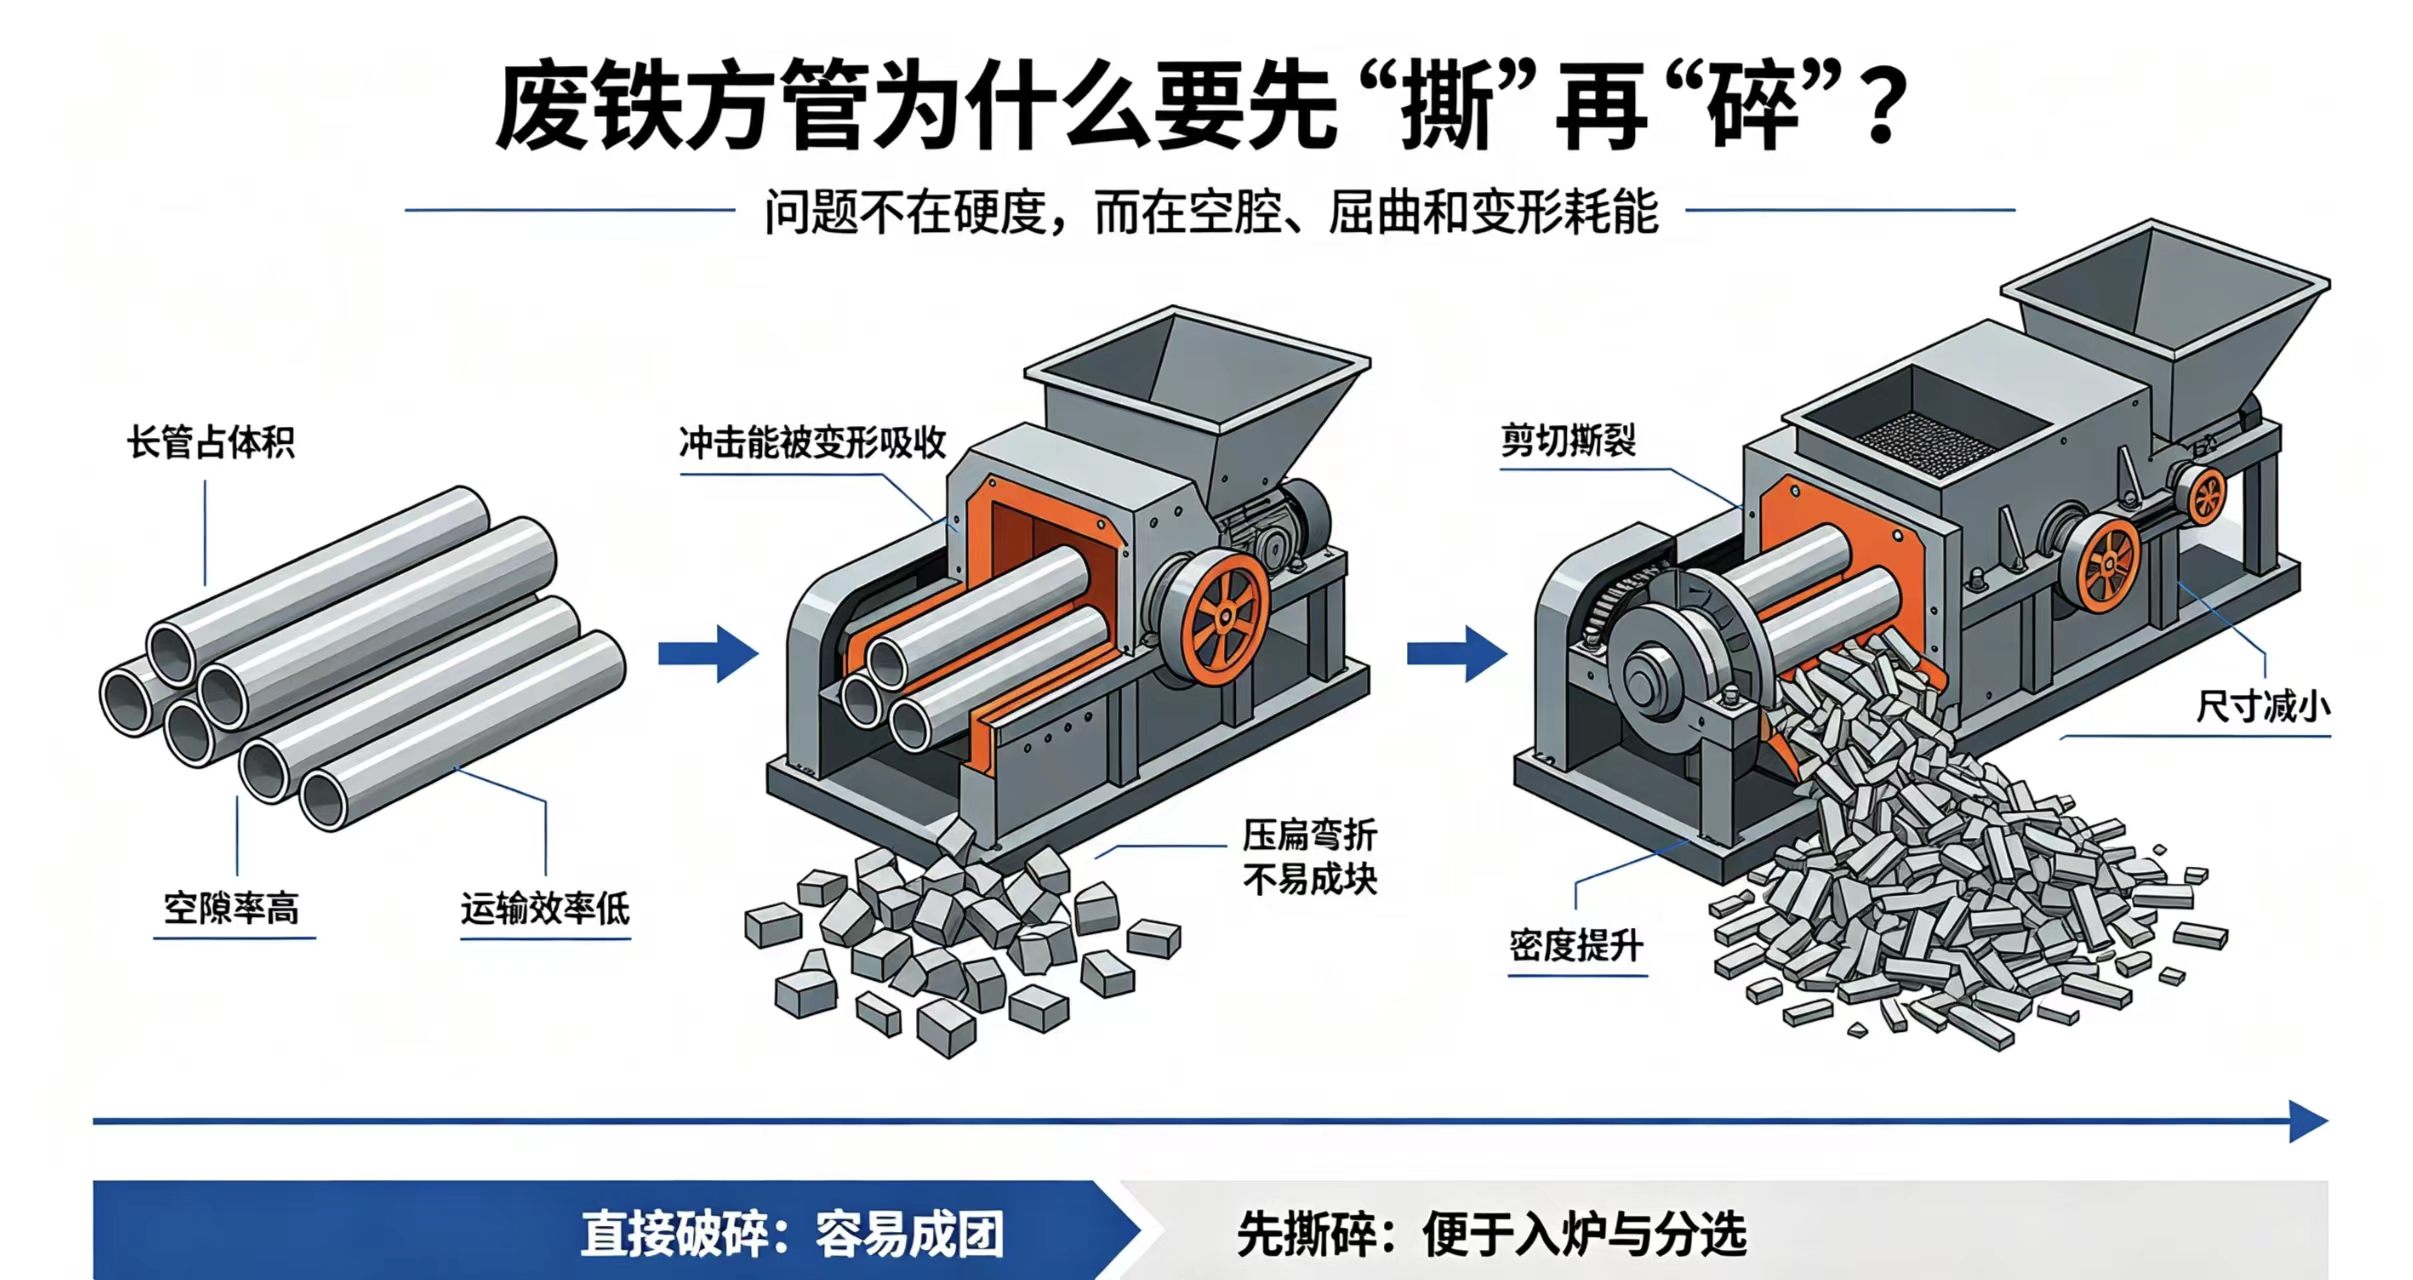 所以,处理废铁方管时,一道常见的工序是先“撕碎”,而不是直接“破碎”。这两个词在日常语境里几乎可以互换,但在回收工艺中,它们指向的是不同的力学路径。
要理解这一点,得先看方管在受力时到底发生了什么。薄壁方管在承受压缩或冲击时,并不会像实心铁块那样沿着受力方向均匀开裂。它的棱边和侧壁会先发生局部屈曲,管壁向内或向外折叠,形成一系列皱褶,把冲击能量“吸收”掉。换句话说,方管这种几何结构本身就是一个能量吸收体。用冲击式的设备去打它,相当一部分能量被消耗在让它变形、压扁上,真正用于让金属断裂的能量反而不足。结果就是物料被“揉”成了团,而不是被“切”成了块。
撕碎机走的是一条不同的路。以处理废铁方管常用的双轴撕碎机为例,它的核心动作不是高速冲击,而是两个刀轴带着动刀相对旋转,在低转速、大扭矩的条件下对方管施加剪切、撕裂和挤压的综合作用。动刀刀尖与定刀(或刀套)之间形成一个类似剪刀的剪切副,方管的管壁一旦进入这个剪切区域,就会被局部切断;而两轴之间的速差和扭力则把已经切开的裂口继续撕开、拉扯,使管壁沿纵向和横向分离。方管的空腔结构在这里反而成了一个可以利用的特征:刀爪可以“咬”住管壁,让物料不容易在机腔内打滑空转。
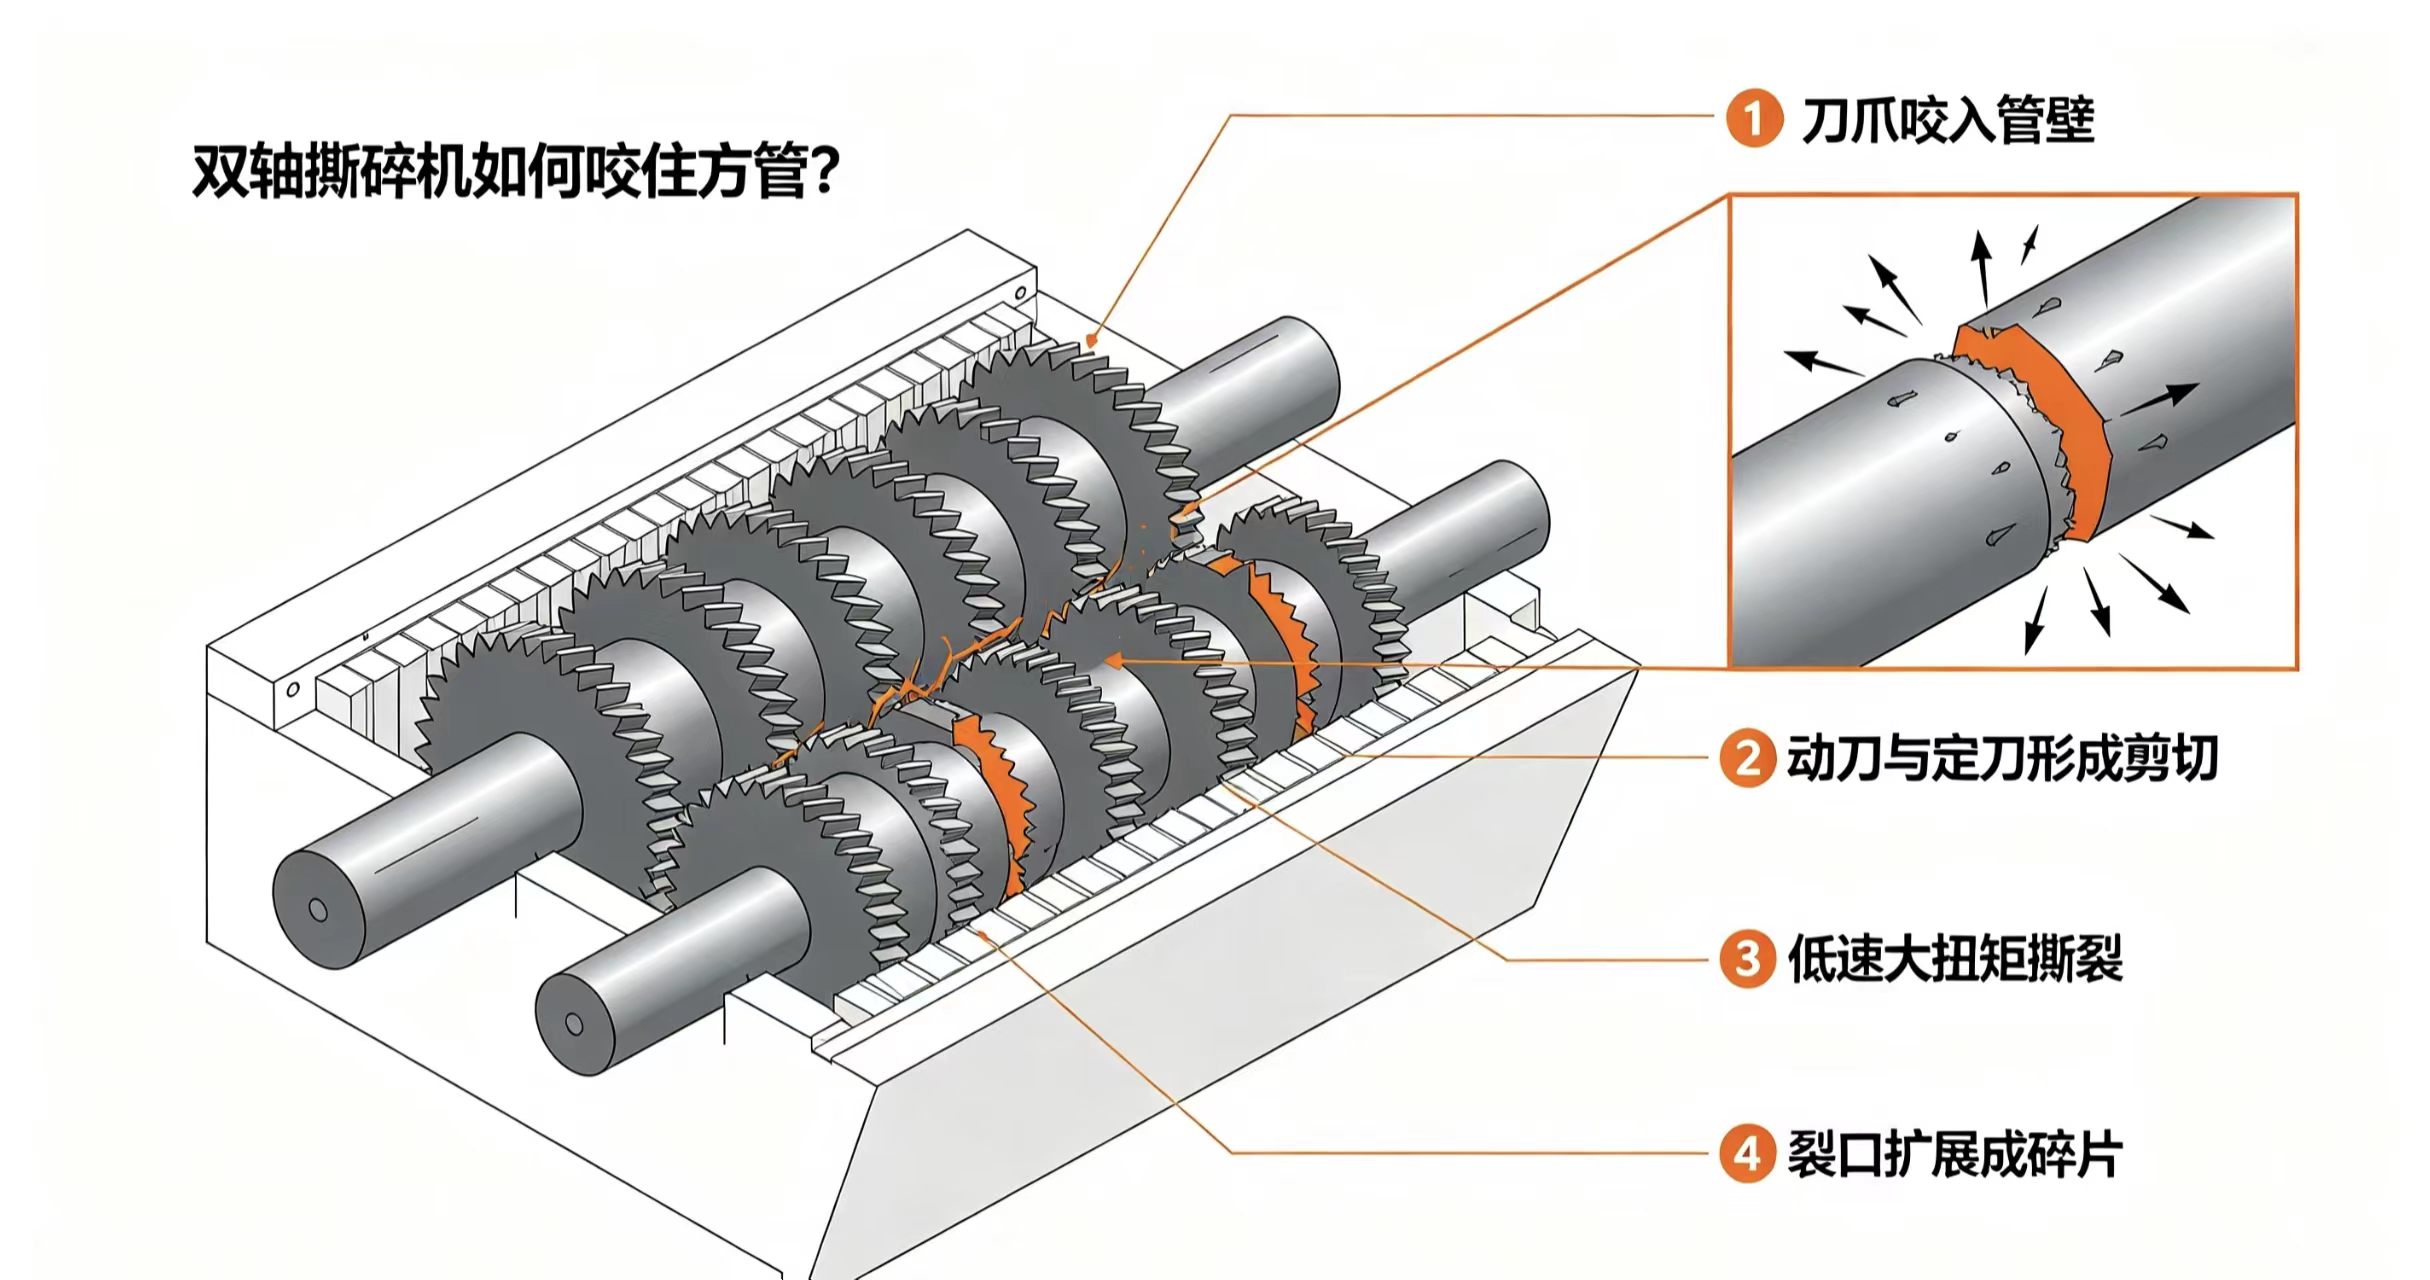 真正决定一台撕碎机能不能“咬得动”方管的,是几个很具体的工程变量。
一是刀具的材质与热处理。 方管虽然壁薄,但表面可能有镀锌层、焊缝,有时还混有锈蚀和附着物,对刀具的磨损并不低。常见的动刀材质包括Cr12MoV、D2、DC53等冷作模具钢或合金工具钢,经过淬火和回火处理后,硬度通常落在HRC58—62的区间。这个硬度范围是在耐磨性和韧性之间取平衡:太软,刃口很快变钝;太硬,遇到厚料或异物时容易崩刃。部分设计允许动刀四面调换使用,就是为了在刃口磨损后延长整套刀具的服役周期。
二是动刀与定刀之间的间隙。 这个间隙直接决定了“剪”的动作是否成立。方管壁厚常见在1—5毫米之间,对应到撕碎机上,薄壁料通常需要把间隙控制在0.5—1毫米量级,而处理更厚的板材或型材时,间隙会相应放大到2—3毫米。间隙过小,刀具容易互相干涉、加剧磨损;间隙过大,管壁可能从缝隙中被“挤”过去而不是被剪断,出料就会变成被压扁的片状物,达不到后续分选或入炉的要求。
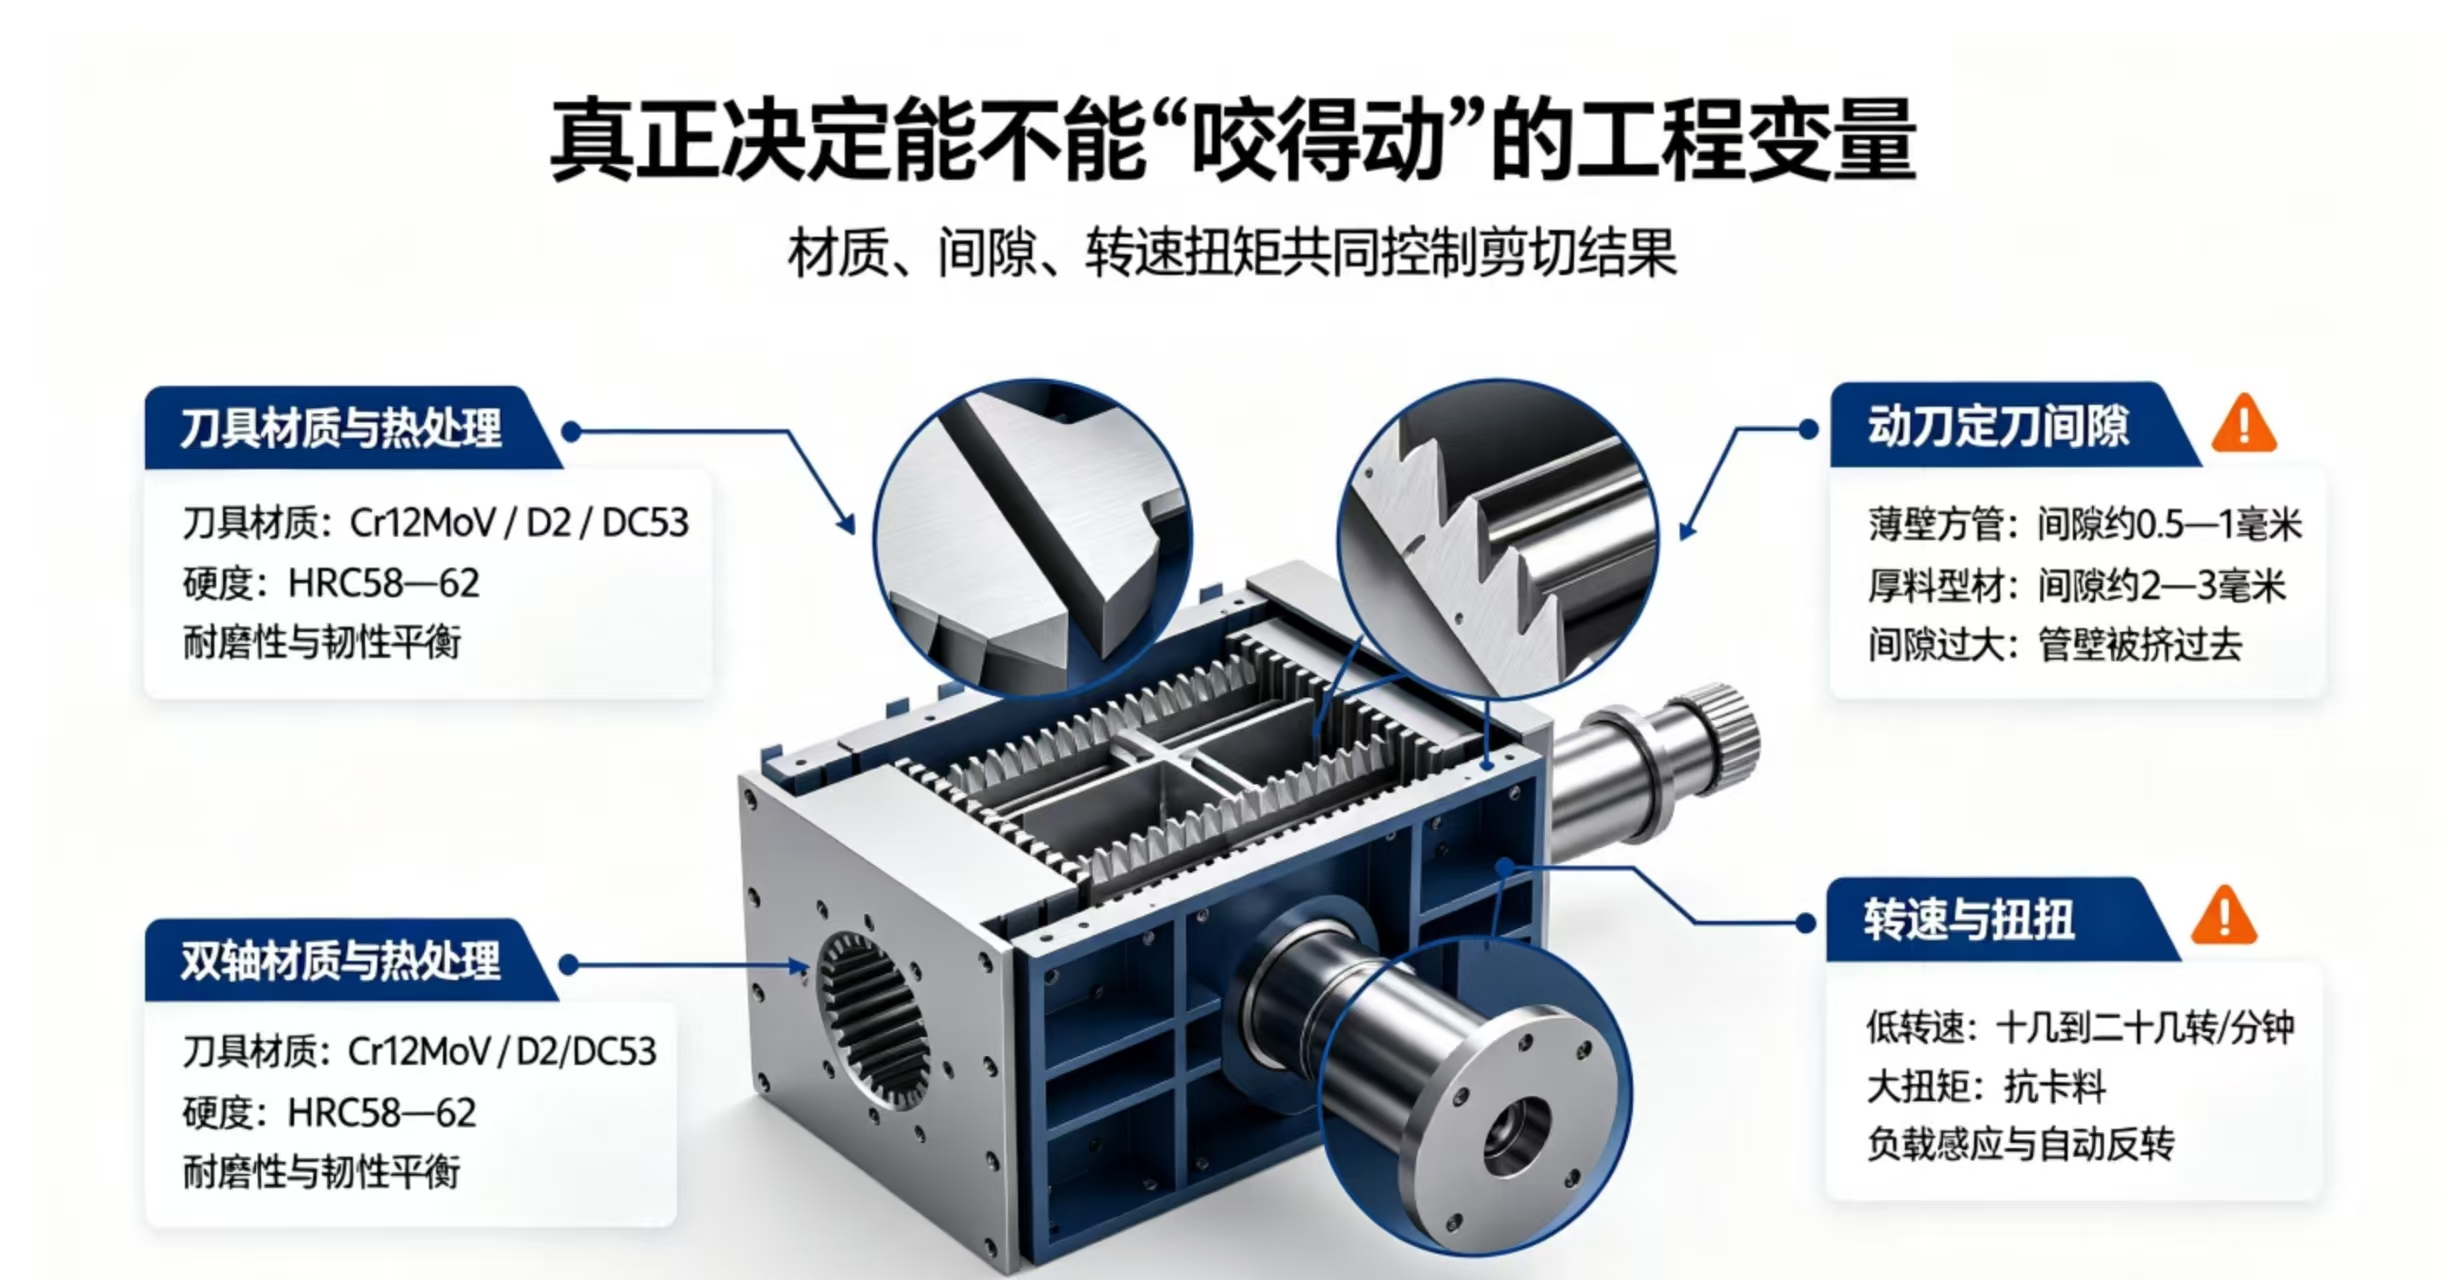 三是转速与扭矩的匹配。 撕碎机的主轴转速通常不高,不少机型在每分钟十几转到二十几转的范围内运行,而电机功率则根据机型从几十千瓦到上百千瓦不等。低转速意味着刀轴每转一圈,刀爪切入物料的深度更大,作用在方管管壁上的剪切力更充分;大扭矩则保证在管壁发生屈曲、卡入刀槽的瞬间,设备不会因为阻力骤增而停转。部分系统还配有负载感应和自动反转功能,当遇到特别难剪的料或混入的硬物时,刀轴会短暂反转把物料吐出来,避免主轴被卡死。
从工艺链的角度看,撕碎只是“把方管变成可处理的碎片”的一步。撕碎后的物料通常呈条状或片状,长度被控制在十几厘米以内,堆积密度显著上升,运输成本随之下降。如果后续还有磁选或涡电流分选环节,碎片化的方管也比整根管材更容易让铁质材料与其他附着物分离。而在终的去向上,这些废铁碎片回到炼钢环节时,发挥的是废钢整体的资源替代作用:与以铁矿石为原料的长流程相比,用废钢进行短流程炼钢,每吨可以节约约1.7吨铁矿石和350千克标准煤,同时减少约1.6吨二氧化碳排放。撕碎机本身并不“回收”金属,它做的是把形状不规则的废铁方管,整理成下游工艺能够稳定消化的物理形态。
回过头看,方管的麻烦恰恰来自它“轻”和“空”。它不是靠重量对抗外力,而是靠几何结构把力分散掉、把能量吸收掉。撕碎机的逻辑,是用低速的剪切和撕扯绕过这种“以柔克刚”的变形机制,在管壁屈曲之前就把它切断、拉开。理解了这一点,也就理解了为什么在废铁方管这条回收链上,“先撕后碎”不是可有可无的选择,而是由材料形态和力学行为共同决定的一道工序安排。