
发布日期: 2026-10-28
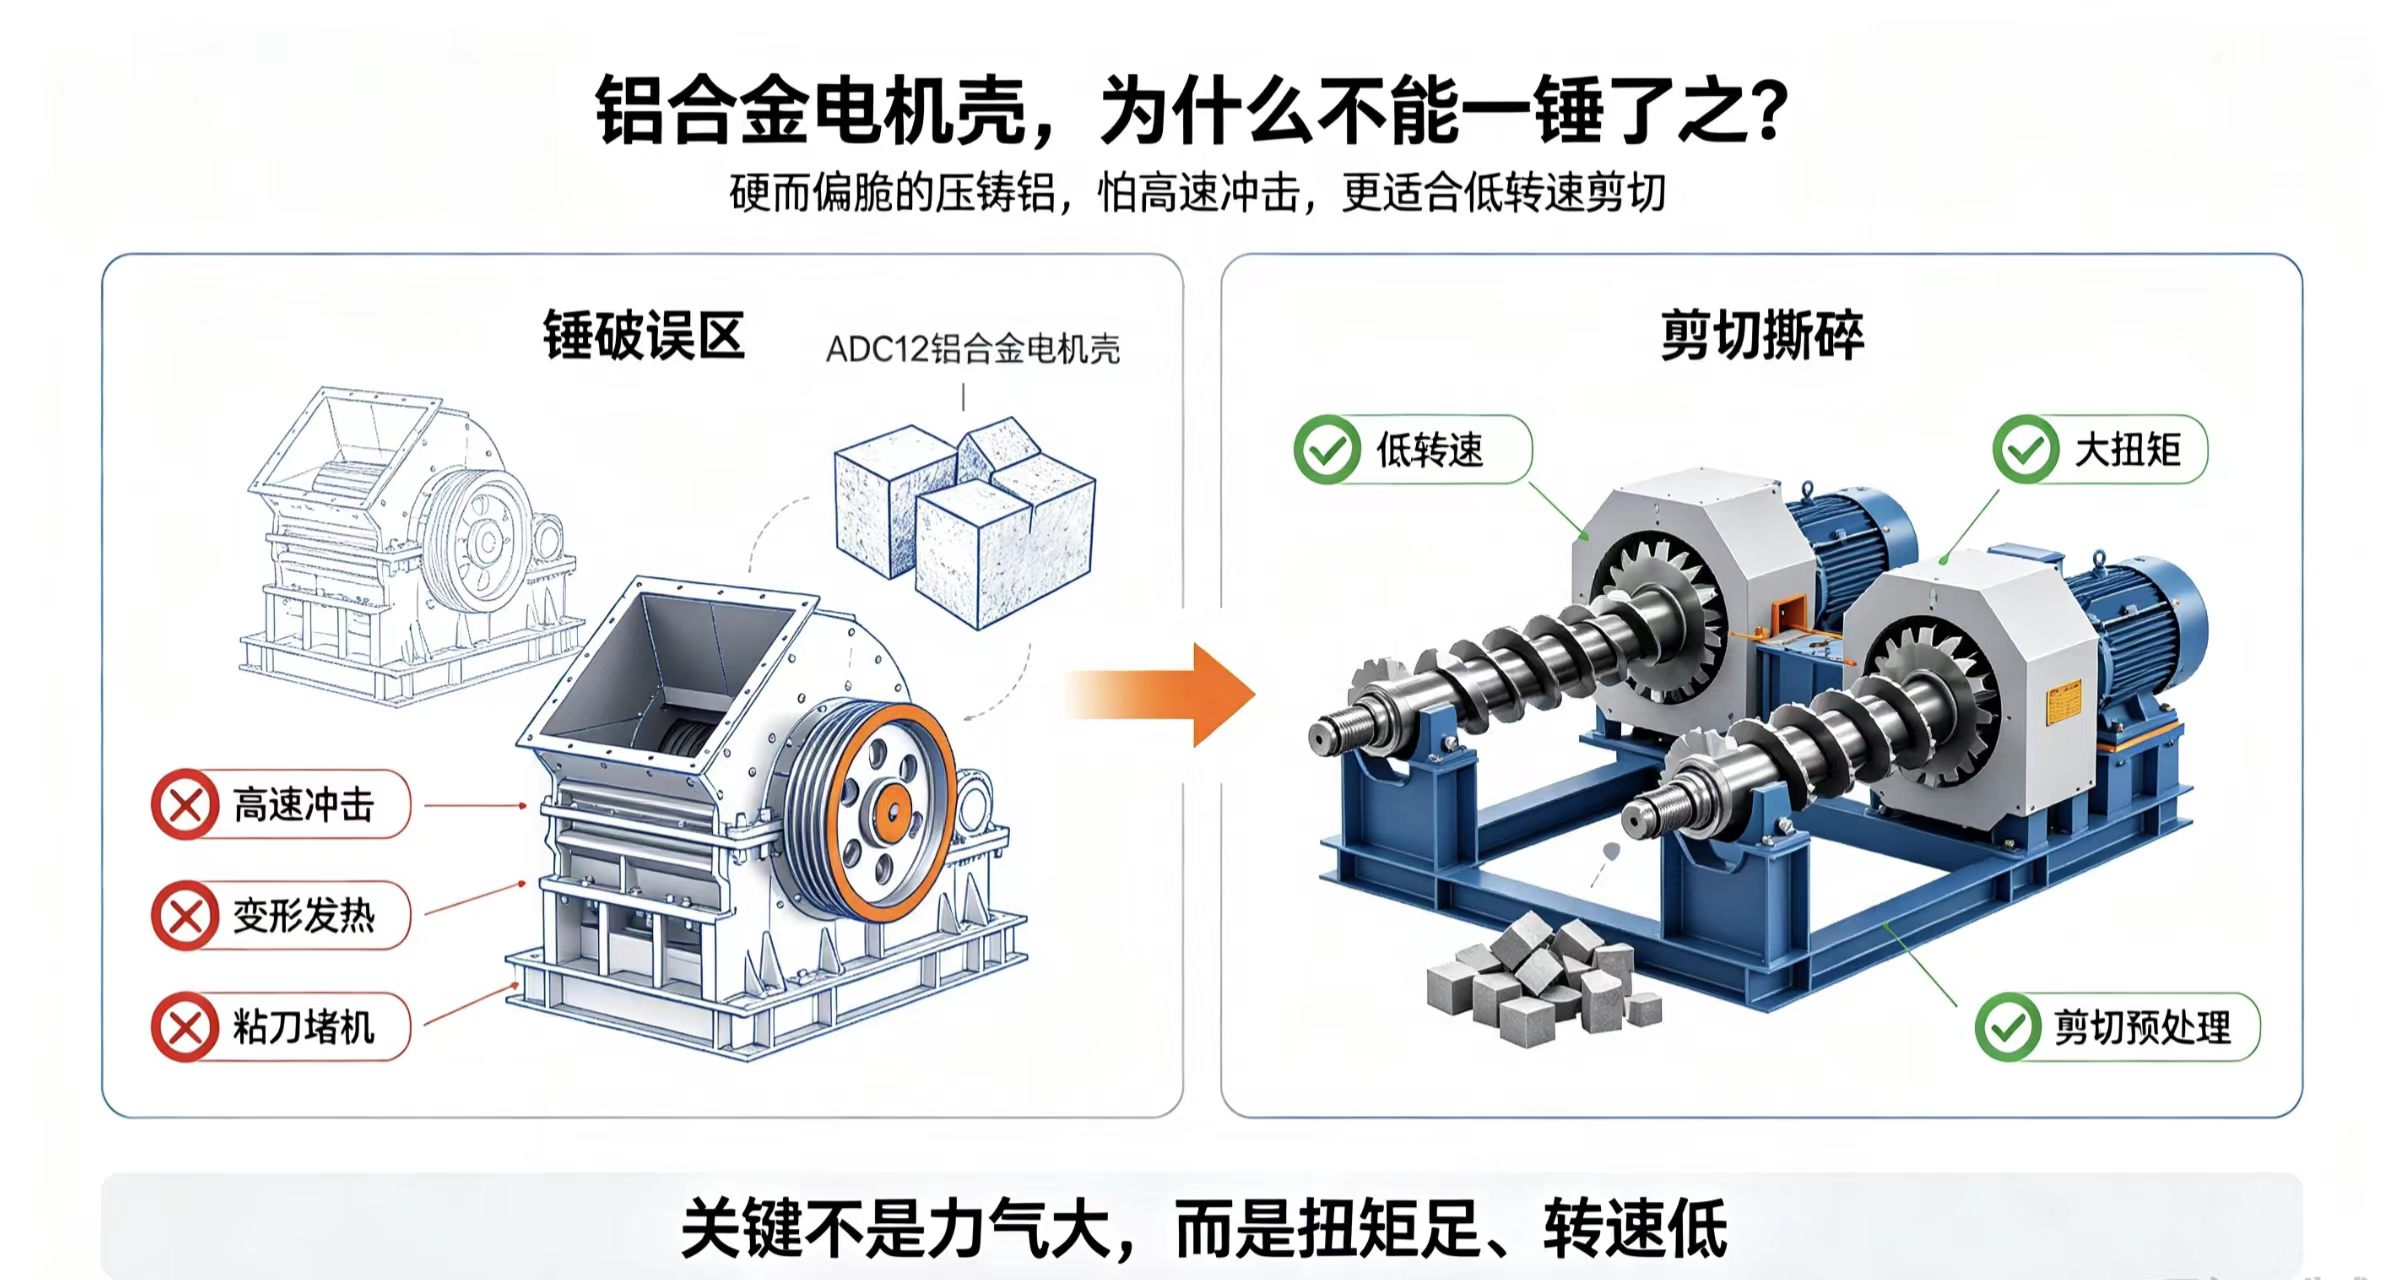 拆解一台报废电动车,电机是值钱的部分之一。铜线圈拆走之后,剩下那个灰扑扑的铝合金外壳,看起来像一块普通的“硬疙瘩”。很多人会想:扔进破碎机里砸碎不就行了?问题恰恰出在这里——铝合金电机壳,还真不是“砸”得动的。
 电机壳通常采用ADC12压铸铝合金,它的延伸率只有1%左右,质地硬而脆,但铝本身塑性好、韧性高。这意味着用锤式破碎机高速“砸”,铝块不会干脆地裂开,反而容易在冲击下变形、发热,甚至粘在锤头上形成“积屑瘤”。越砸越黏,越黏越堵,终不是停机清腔,就是刀具加速报废。所以,处理铝合金电机壳,行业里走的是一条完全不同的路线:低转速、大扭矩的剪切式撕碎。
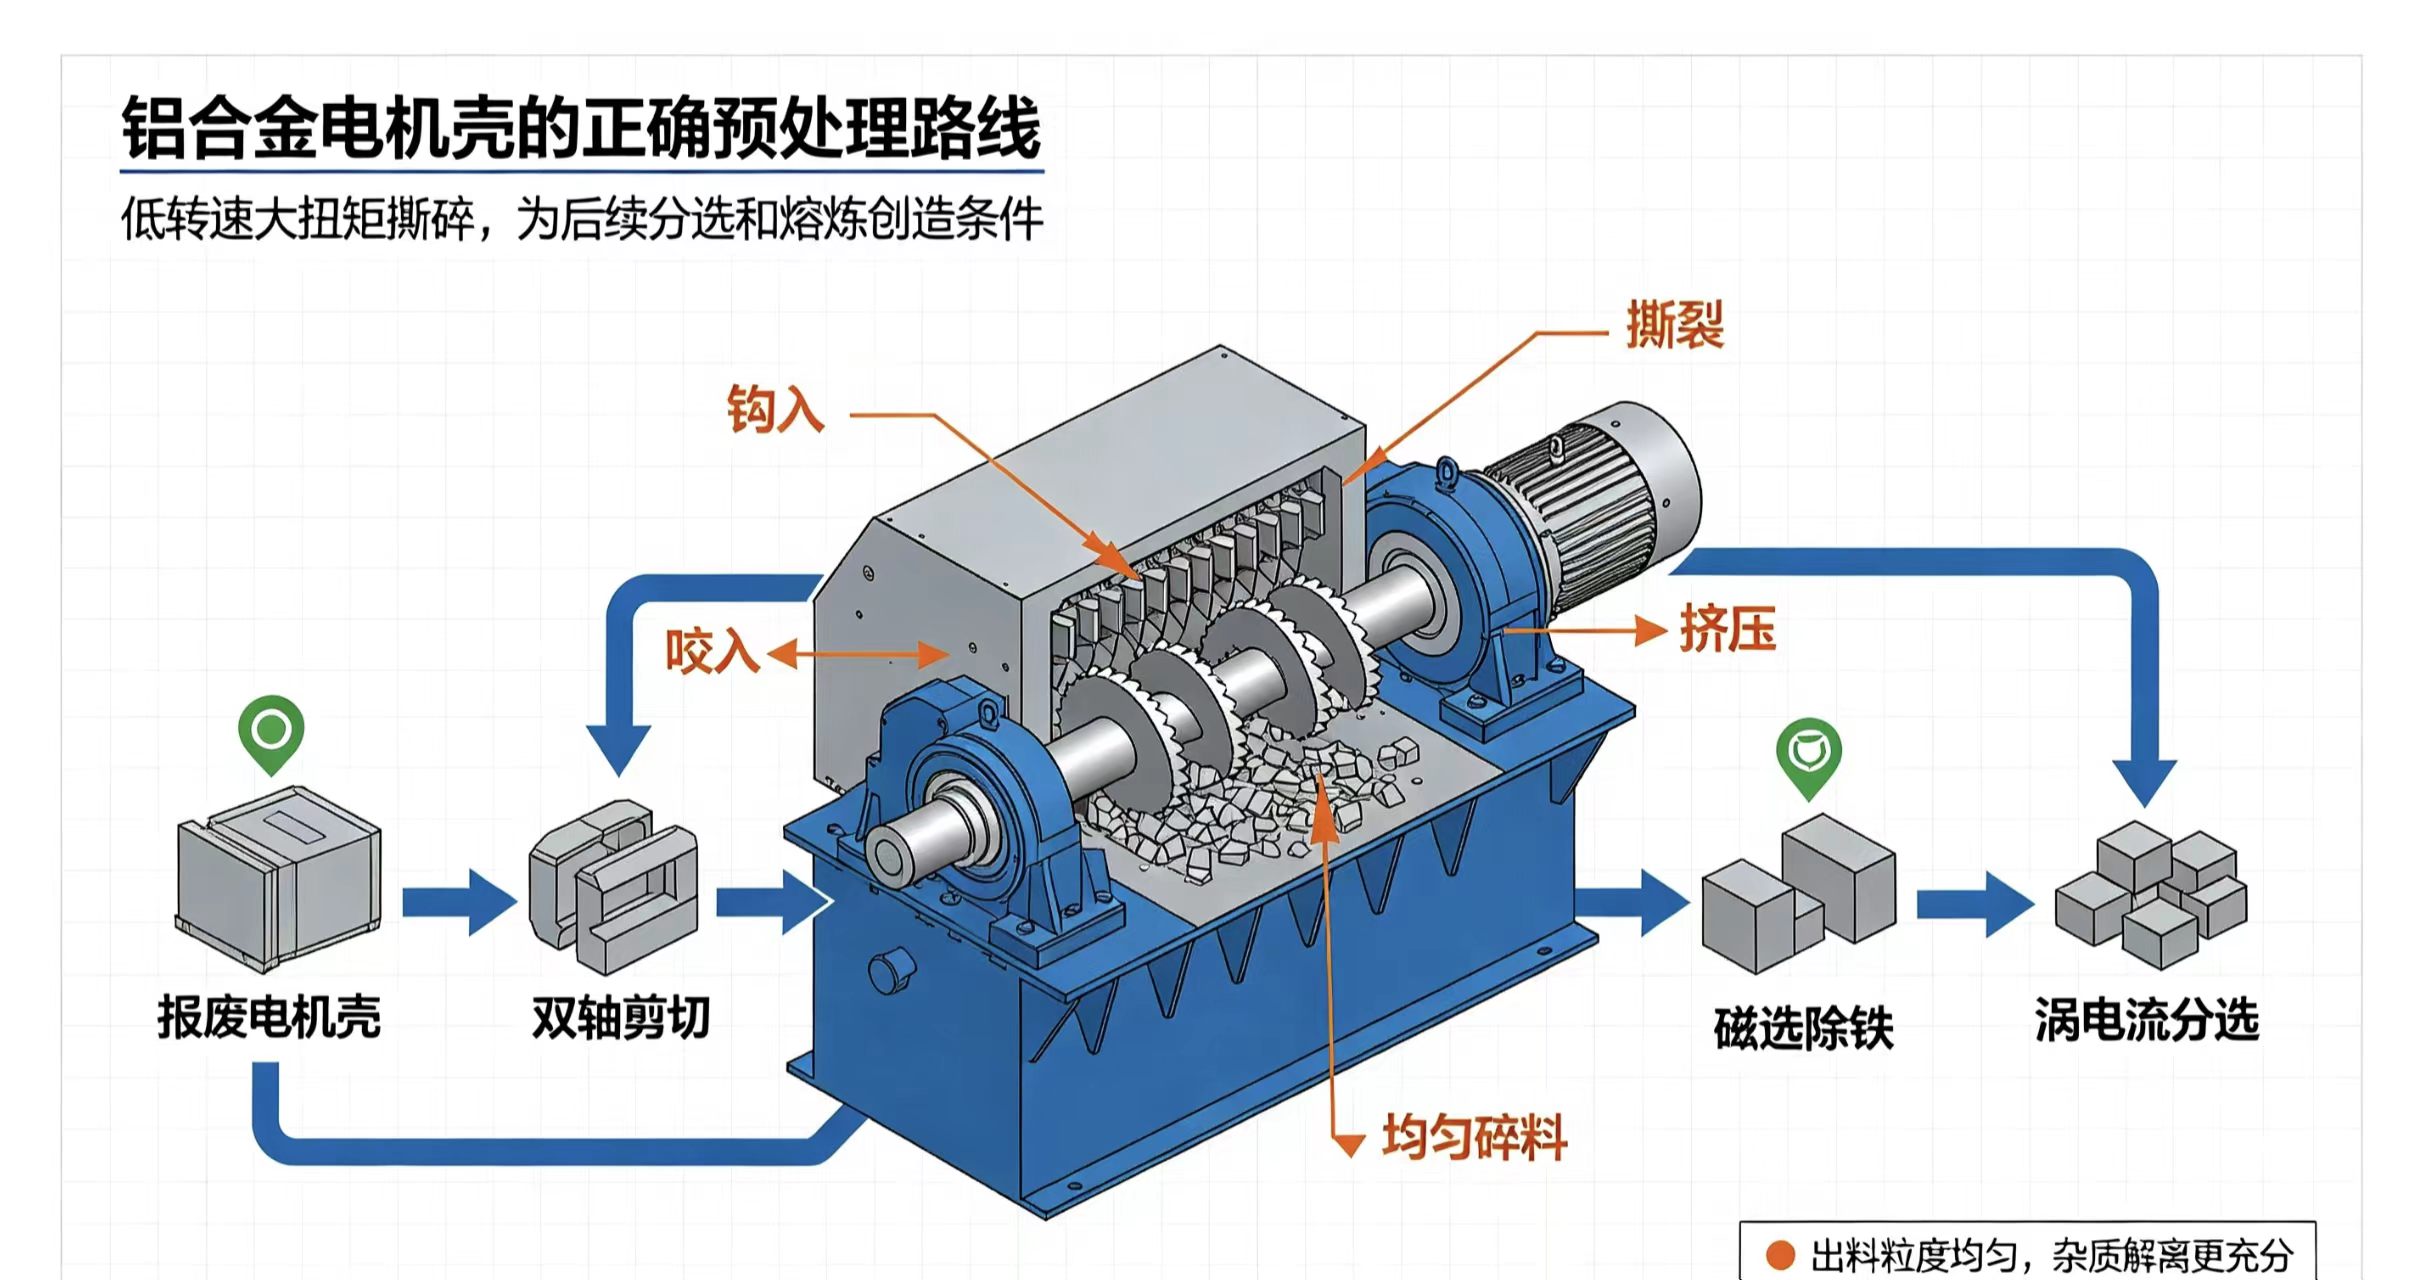
 撕碎机的工作原理,和剪刀剪铁皮有几分相似。以双轴撕碎机为例,两根刀轴反向旋转,刀片之间形成剪切间隙,电机壳进入破碎腔后,先被刀爪钩住、咬入,再通过剪切、撕裂、挤压的综合作用被分解成小块。单轴机型则依靠液压推料装置把物料强制推向旋转刀辊,动刀与定刀配合完成撕碎,出料尺寸由底部筛网控制。关键不在于“力气大”,而在于扭矩足、转速低。主轴转速通常只有每分钟几十转,高扭矩减速机驱动,既避免了高速冲击带来的发热和粘刀,也让能耗和噪音都降了下来。
刀具是这场“啃硬骨头”里的核心。铝合金撕碎常用42CrMo或DC53等高合金钢,经过特殊热处理,刃口保持锋利的同时具备足够的韧性,不易崩裂。刀片多设计为可转位使用,一个刃口磨损后旋转90度继续上岗,模块化结构也让更换时间从几个小时压缩到半小时以内。针对电机壳上残留的橡胶密封圈、塑料嵌件,部分机型还在刀轴齿形和排布上做了专门设计,减少缠绕,让杂质在撕碎过程中尽量脱落,而不是把刀轴越裹越紧。
撕碎只是一步。电机壳里除了铝,还嵌着轴承钢、铜线头、绝缘漆和塑料件。撕碎后的混合物料要经过磁选吸走铁磁性金属,再通过涡电流分选把铝和铜等非磁性有色金属分开——交变磁场在导电金属内感应出涡流,产生排斥力,铝块被“弹”出去,塑料和橡胶则留在原地。经过这一套组合,铝料的纯度才能达到进入熔炉的标准。
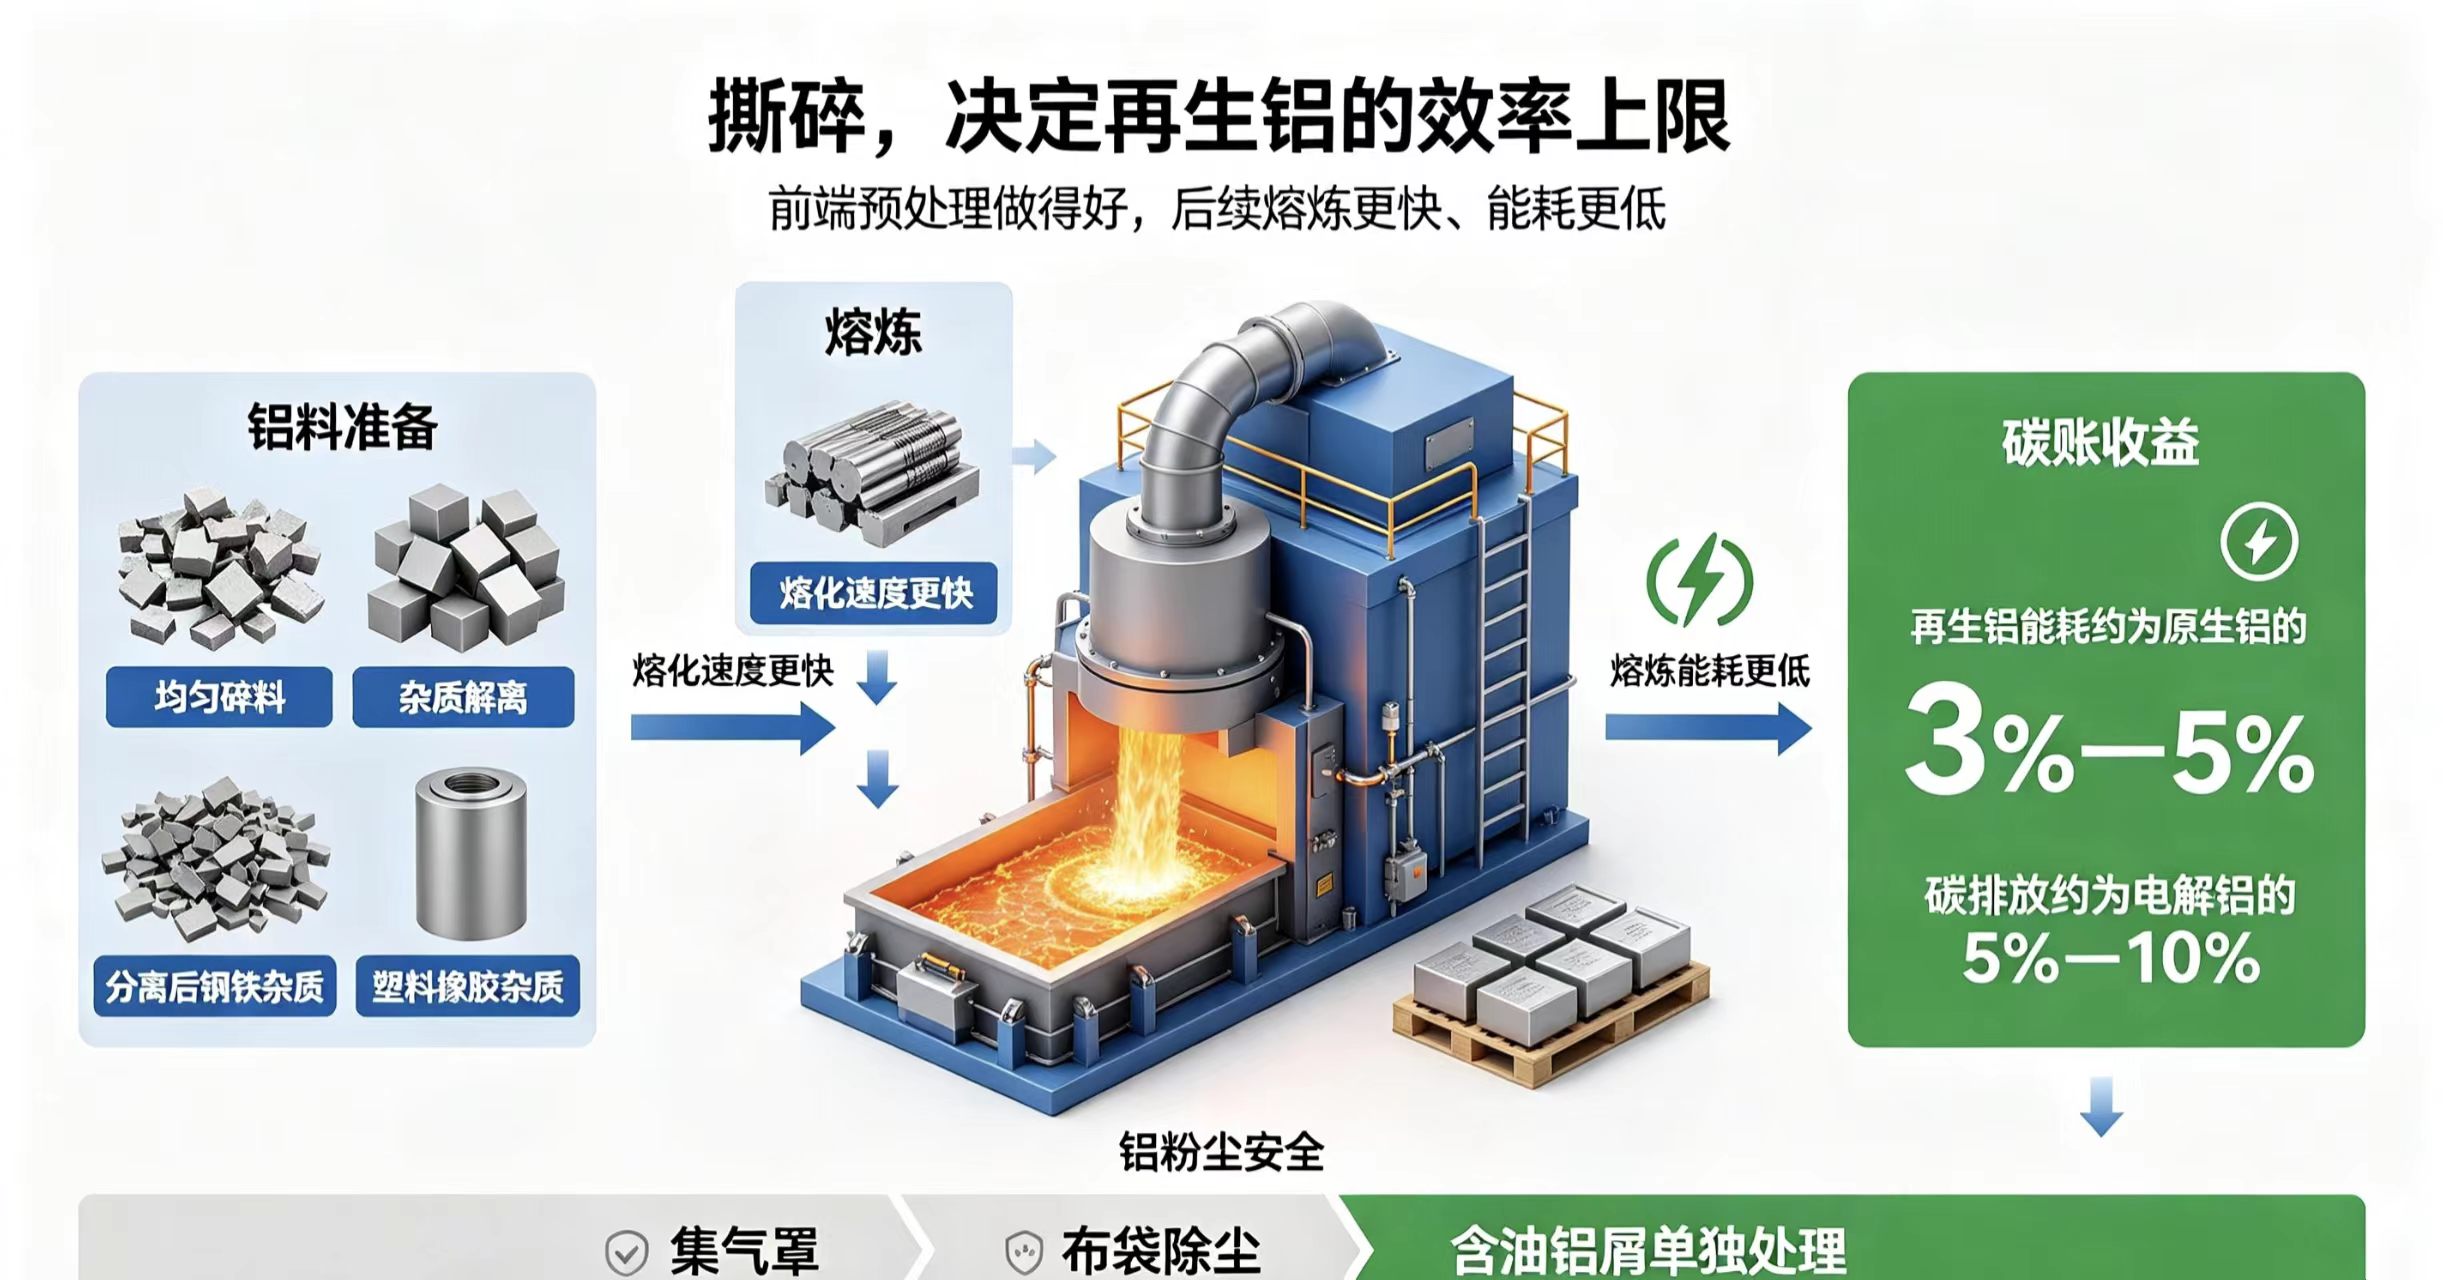
从环保账上看,这件事的意义远超“把废料变小”。生产一吨电解铝需要约13500度电,而再生铝的能耗可以低至原生铝的3%—5%,碳排放也只有电解铝的5%—10%。撕碎工序本身并不直接“再生”铝,但它决定了后续分选和熔炼的效率上限:撕碎粒度均匀、杂质解离充分的铝料,熔化速度更快,熔炼能耗还能再降一截。换句话说,前端撕碎做得好,后面每一吨再生铝的碳账本都会更轻。
当然,铝粉尘的爆炸风险是这条线上不能绕开的安全命题。撕碎和筛分过程中产生的细铝粉,在空气中达到一定浓度后遇到火源便可能爆燃,因此正规产线会在进料斗和破碎腔上方设置集气罩,将粉尘送入布袋除尘器处理,含油铝屑还要单独经过离心脱油和废气收集。一台撕碎机能不能长期稳定地“吃”电机壳,看的不仅是刀硬不硬,更是这些看不见的工程细节是否到位。
回到开头的问题:铝合金电机壳为什么不能一锤了之?因为铝的脾气决定了它怕“砸”不怕“剪”,怕“快”不怕“慢”。一台合格的撕碎机,本质上是用正确的力学方式,把一块难缠的压铸铝壳,拆解成下游熔炉愿意接收的、干干净净的碎料。回收的起点,从来不是熔炉,而是撕碎腔里那一下恰到好处的剪切。


