发布日期: 2026-10-21
喝完一罐饮料,把空罐丢进回收桶,这件事就结束了。但对于回收体系来说,易拉罐的“后半生”才刚刚开始。在进入熔炉之前,它几乎必然要经过一道工序:被一台叫做“撕碎机”的设备彻底拆解。一个壁厚不足0.1毫米、一踩就扁的铝罐,为什么非要动用重型机械来“撕碎”?撕碎之后得到的碎片,又走向了哪里?
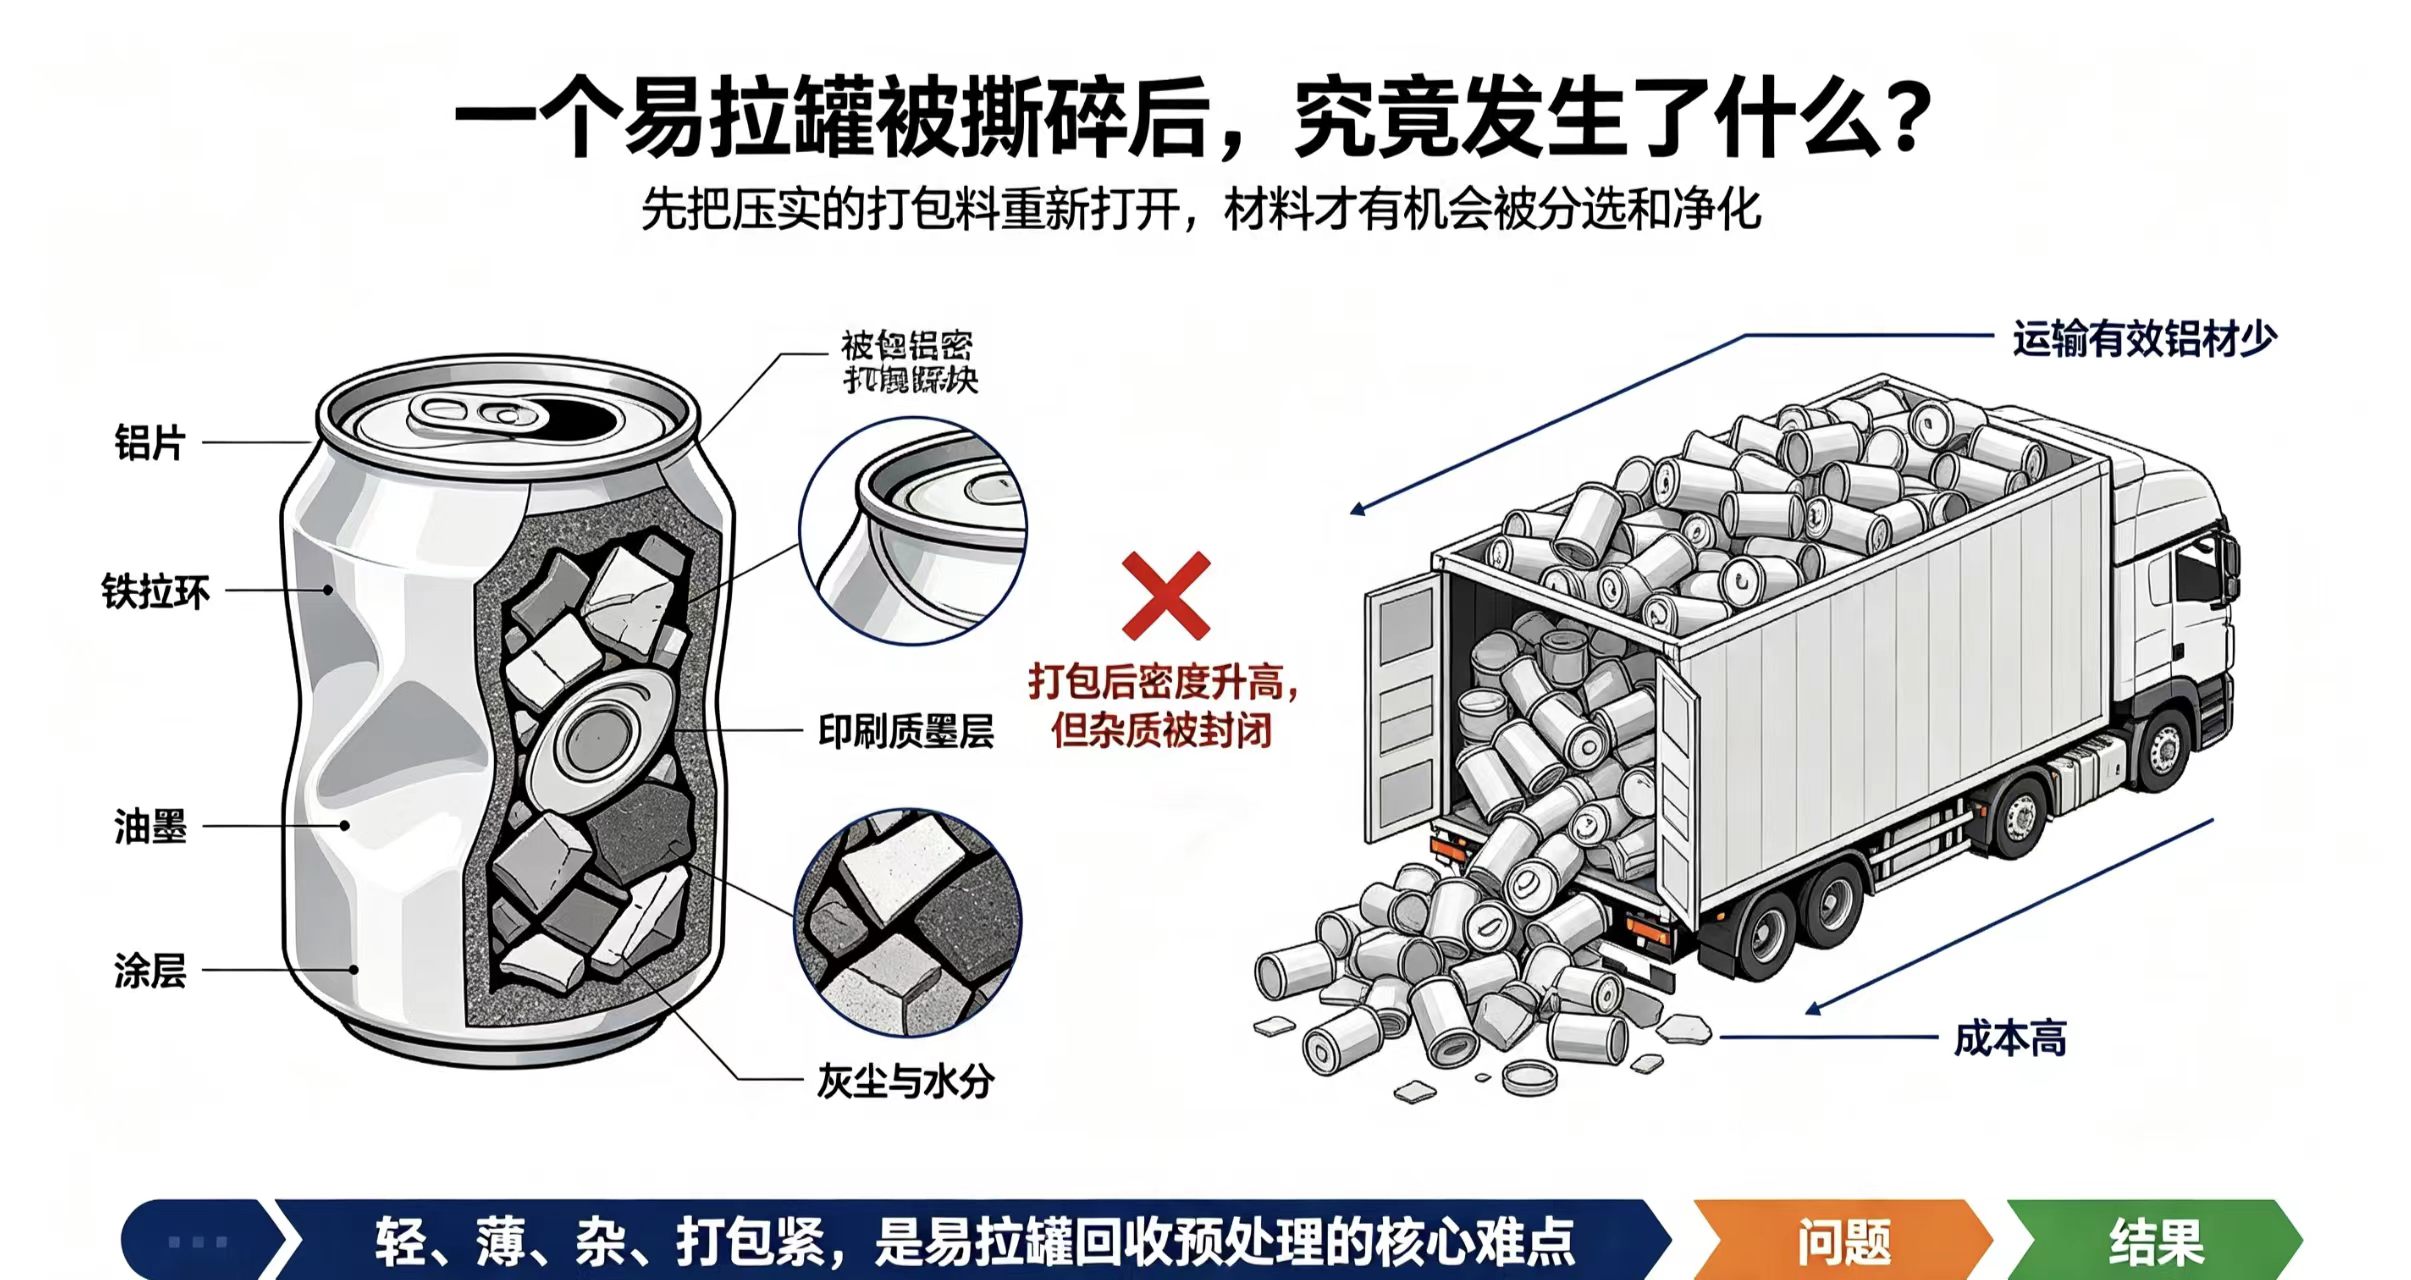 要回答这些问题,得先理解易拉罐在回收环节中的尴尬处境。单个空罐轻,一个330毫升的铝罐重量大约只有十几克,但体积并不小。散装状态下,一卡车能运走的有效铝材少得可怜,运输成本几乎全部花在了搬运空气上。因此,回收站点通常先把易拉罐压成块或打包成捆,再送往下一级处理厂。打包料密度上去了,却带来了新问题:罐体被强行压扁后,铝片、残留的铁质拉环、印刷油墨、内部涂层以及夹带的灰尘和水分被紧紧挤在一起,后续的分选和熔炼都难以有效处理。撕碎,正是在这个节点上介入的。
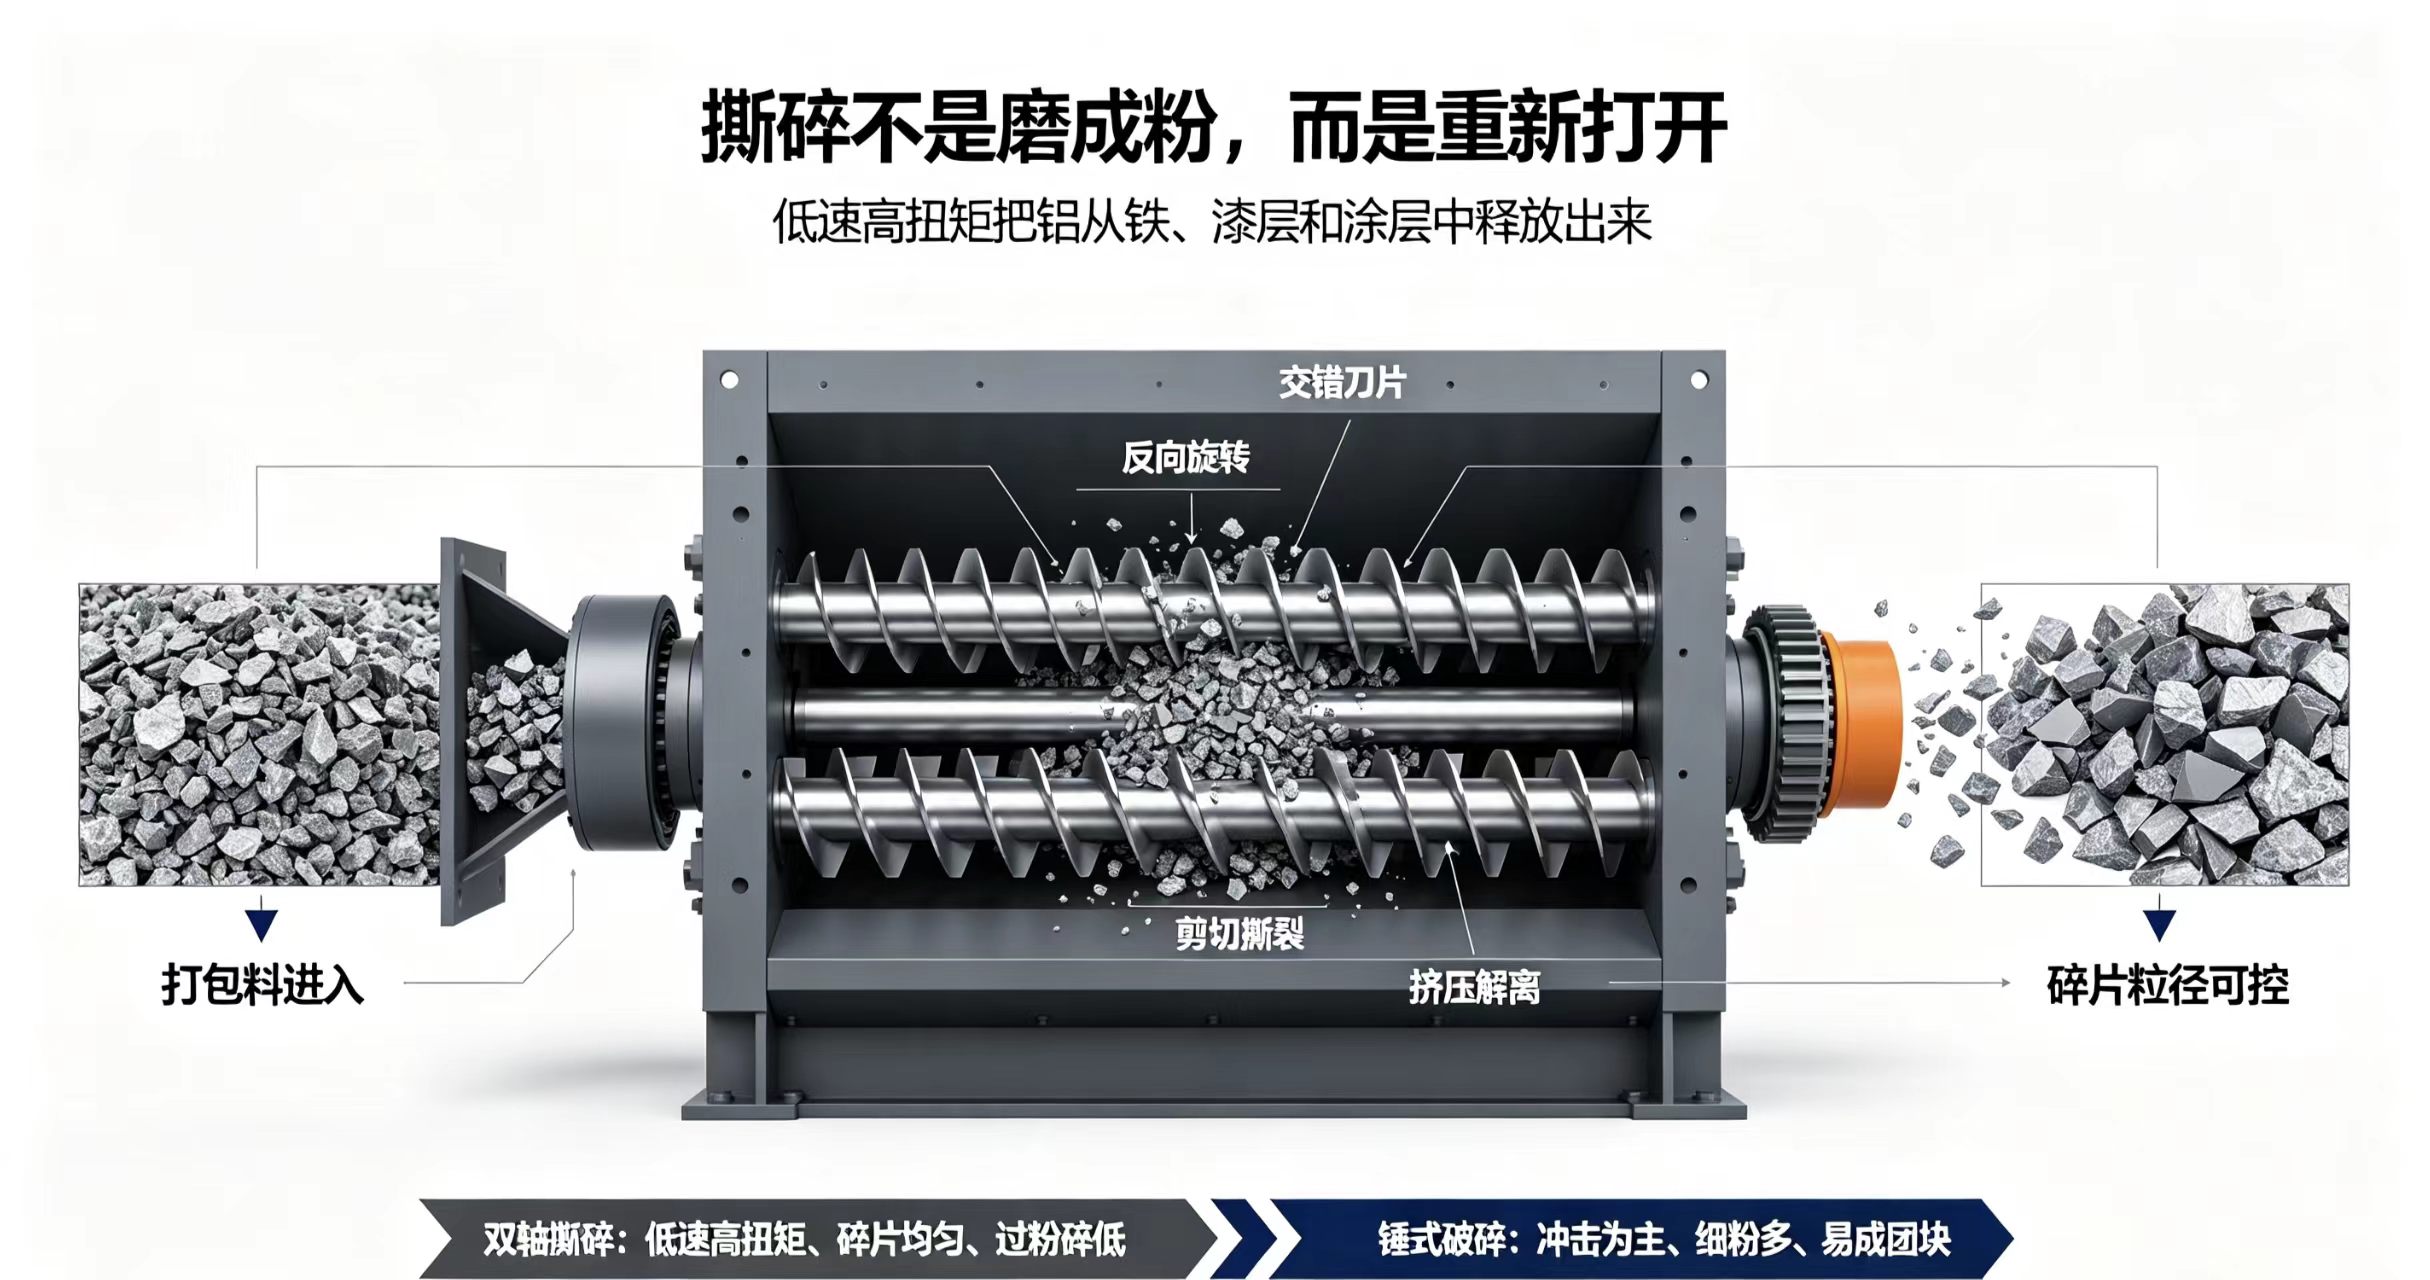 撕碎机的任务,不是把铝罐“磨成粉”,而是把它们重新“打开”。以处理易拉罐常用的双轴撕碎机为例,两根平行轴上的合金刀片交错排列,反向旋转,对进入破碎腔的打包料施加剪切、撕裂和挤压的综合作用。物料被撕扯成条状或片状碎料,原本被压合在一起的不同材质因此重新获得物理分离的机会。这种“解离”才是撕碎的核心目的:把铝从铁、漆层和涂层中释放出来,为下游工序创造条件。
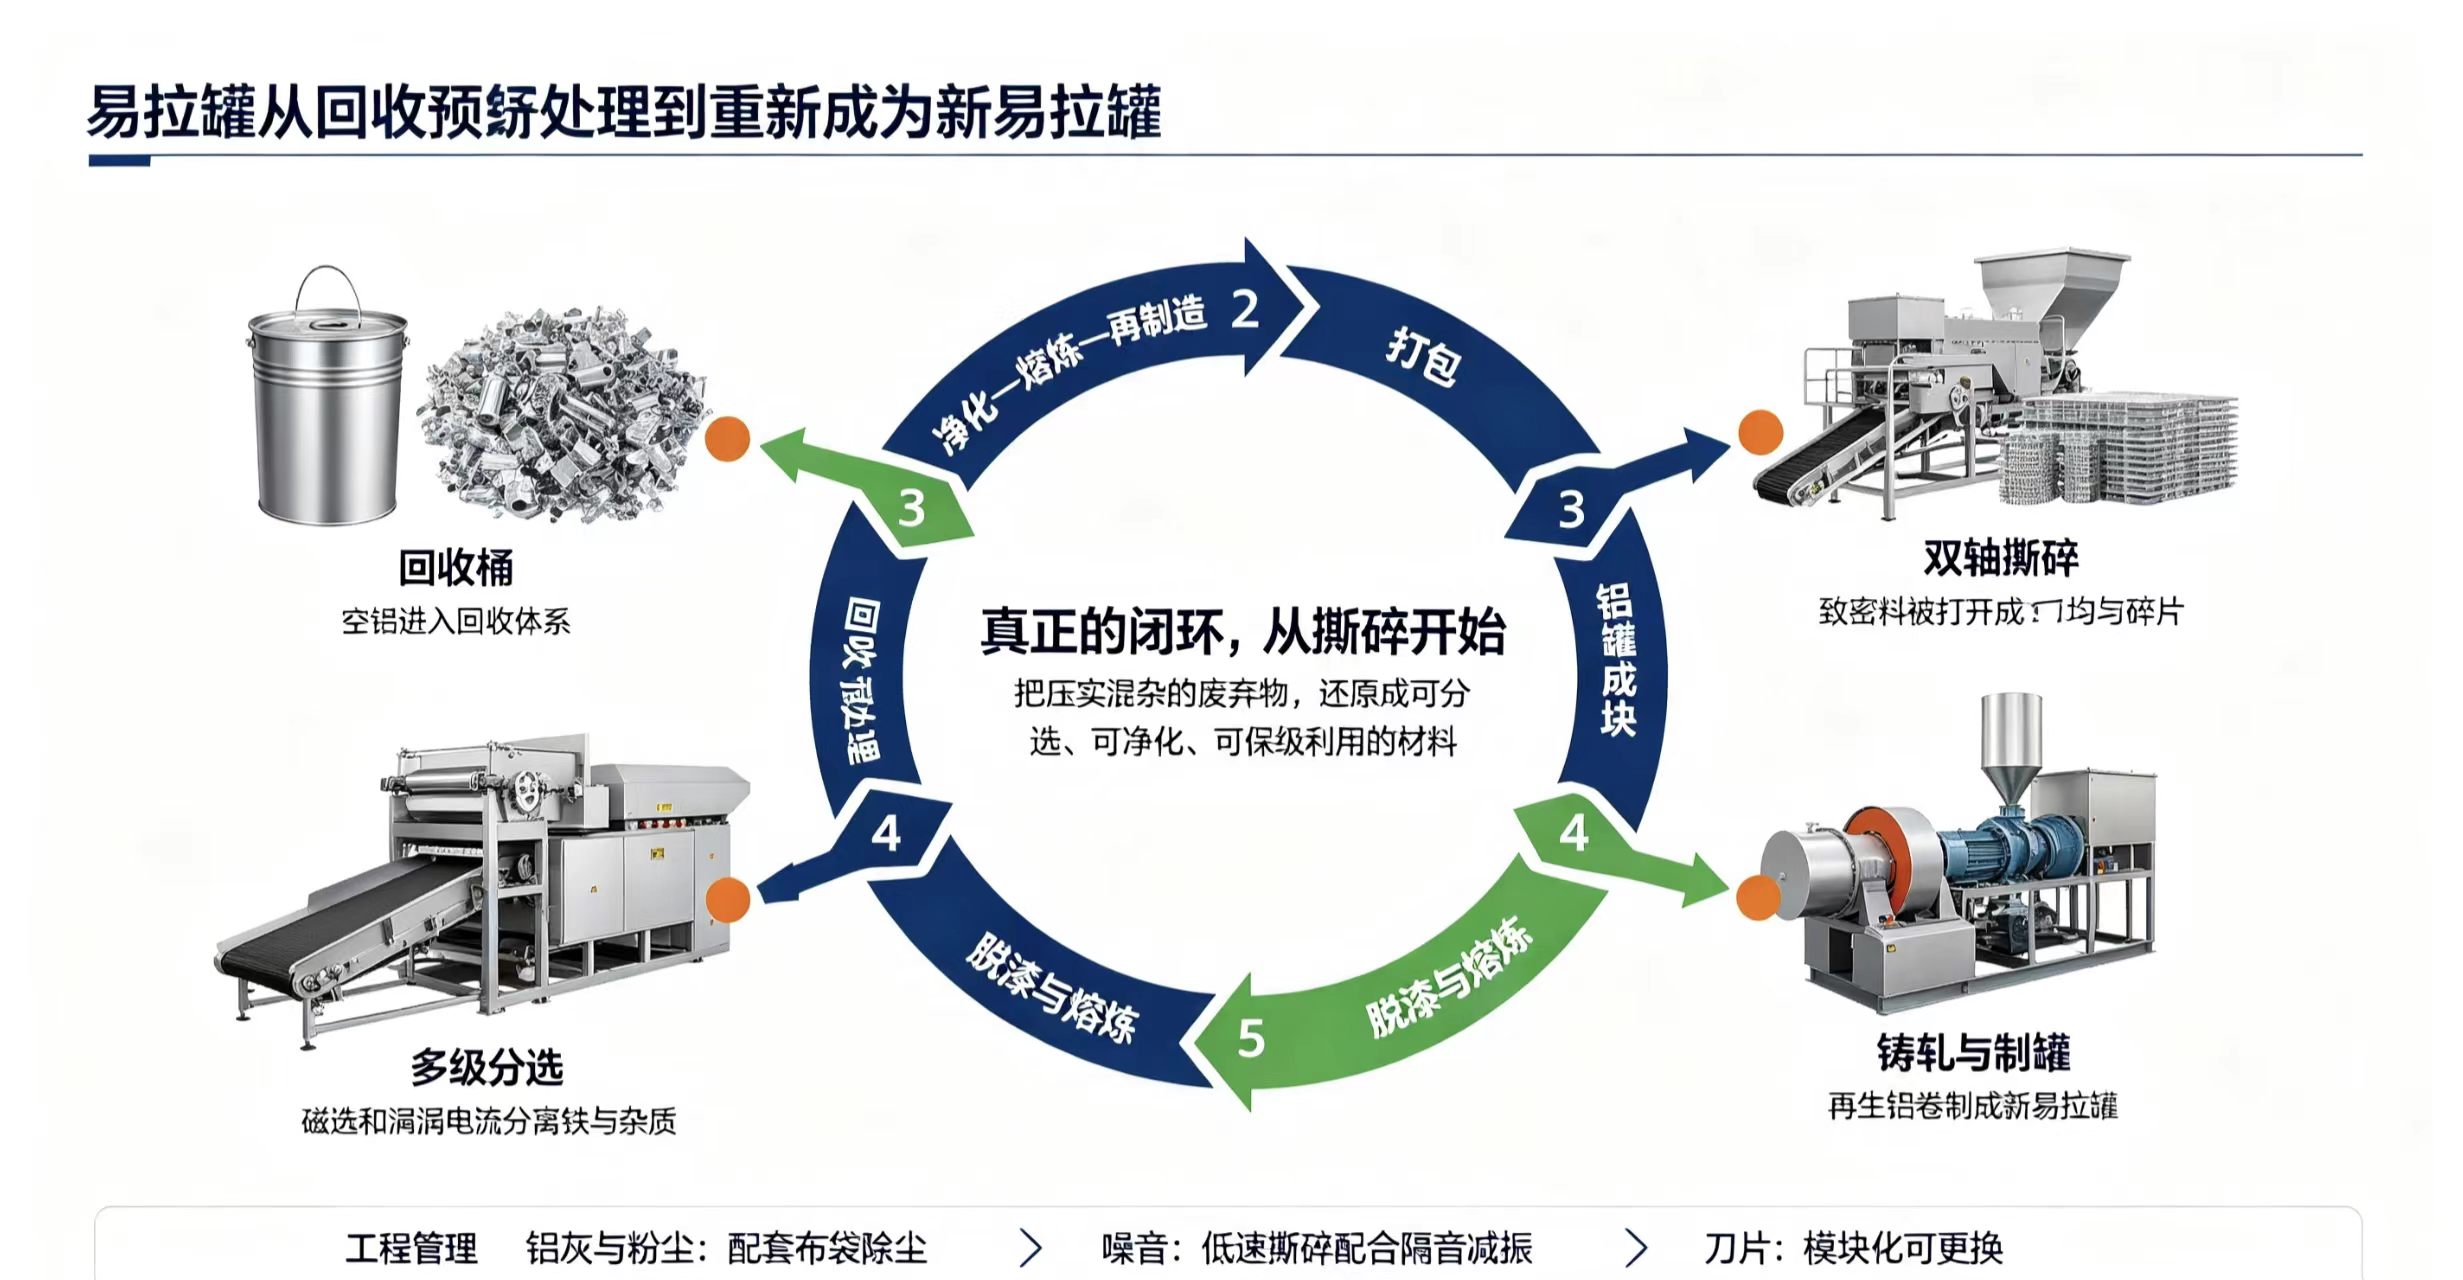 不同的撕碎技术路线,对应着不同的解离逻辑。双轴撕碎机走的是“低速高扭矩”路线,主轴转速通常在每分钟十几转到几十转之间,依靠巨大的扭矩将物料“撕开”而非“击碎”。这种低速运转带来的附带效果是噪音和粉尘相对可控,同时过粉碎率较低,产生的碎片粒度较为均匀,适合后续分选。另一类常见设备是锤式破碎机,高速旋转的锤头以冲击方式击打物料,破碎效率高,但对易拉罐这种轻薄延展性好的铝材,容易产生大量细碎粉末和不规则团块,过粉碎率偏高。在实际的易拉罐回收线上,撕碎机往往承担“粗碎”或“预碎”角色,先把打包料打开、撕裂成可控尺寸的碎片,再交由后续工序完成精细分选。
撕碎之后的碎片,进入的是一个多级分选流程。磁选是一步:破碎料通过强磁滚筒或磁力皮带,铁质拉环和夹杂的铁屑被吸附分离。但仅靠磁选无法做到完全纯净,一些细小的铁质颗粒可能被铝片包裹或黏附。于是二道工序接上:涡电流分选。设备产生高频交变磁场,在非铁金属(铝)内部感应出涡流,涡流产生的反向磁场将铝片高速“弹射”出去,从而与残余的非金属杂质或未吸净的铁质颗粒分开。经过磁选与涡电流分选的组合,铝的纯度通常可以达到98%以上,足以满足回炉冶炼的基本要求。
但“能熔”和“能保级用回易拉罐”之间,还隔着一层漆。易拉罐内外表面的印刷油墨和涂层,在熔炼时不仅影响再生铝的纯度,还可能产生烟气污染。因此,分选后的铝碎片还需要经过脱漆处理。工业上通常采用旋转式脱漆窑或预热炉,在低氧气氛和450℃至640℃的温度区间内进行热脱漆,使涂层在铝未大量熔化的前提下分解挥发,脱漆清洁度可以达到99.7%。经过这一道“热处理”,碎片才真正成为可以进入熔炼炉的纯净铝料。
从撕碎到磁选,从涡电流分选到脱漆,这一连串工序串联起来的意义,指向再生铝工业中一个关键概念:保级回收。铝在理论上可以无限次循环,但每一次熔炼如果混入过多杂质或过度氧化,合金成分就会降级,终只能用作铸造铝件,而无法再制成对纯度要求严格的罐体薄板。撕碎工序的“解离质量”,直接决定了后续分选和脱漆能否把杂质降到保级利用的门槛以下。在成熟的易拉罐再生生产线上,废罐经过破碎、分选、脱漆、熔炼、铸造和轧制,终重新成为制作新易拉罐的铝卷,完成真正意义上的闭环。
当然,撕碎环节本身也带来需要管理的工程问题。破碎过程中会产生铝灰和粉尘,设备通常需要配合布袋除尘器,将粉尘排放控制在较低浓度;低速运行的撕碎机在噪音控制上具有先天优势,但仍需通过隔音罩和减振措施进一步降低声压级。刀片的磨损与更换同样是一项持续的成本,易拉罐虽然材质偏软,但表面涂层和残留物对刃口的磨蚀不可忽视,可更换的模块化刀片设计因此成为常见配置。
一个被丢进回收桶的易拉罐,其“重生”的起点并不是熔炉,而是撕碎机腔内那两根缓慢转动、交错咬合的刀轴。它所做的,是把一个被压实的、混杂的废弃物,还原成可以被分选、被净化、被重新定义的材料。理解了这一步,也就理解了为什么在铝的循环链条上,不起眼的预处理环节,恰恰是决定“循环”能否真正闭合的那一环。