发布日期: 2026-10-20
一块从旧幕墙上拆下来的铝合金单板,薄、韧、还带着漆层。它看起来并不坚硬,随手一折就能弯,但真要想把它变成能重新入炉的原料,普通的破碎方式往往行不通。砸,它只是变形;摔,它还是整片。终能让它“服服帖帖”变成均匀碎块的,通常是一台专门为板状铝材设计的撕碎机。这背后的道理,涉及材料特性与力学方式之间的一场精确匹配。
 “薄而韧”才是难点所在
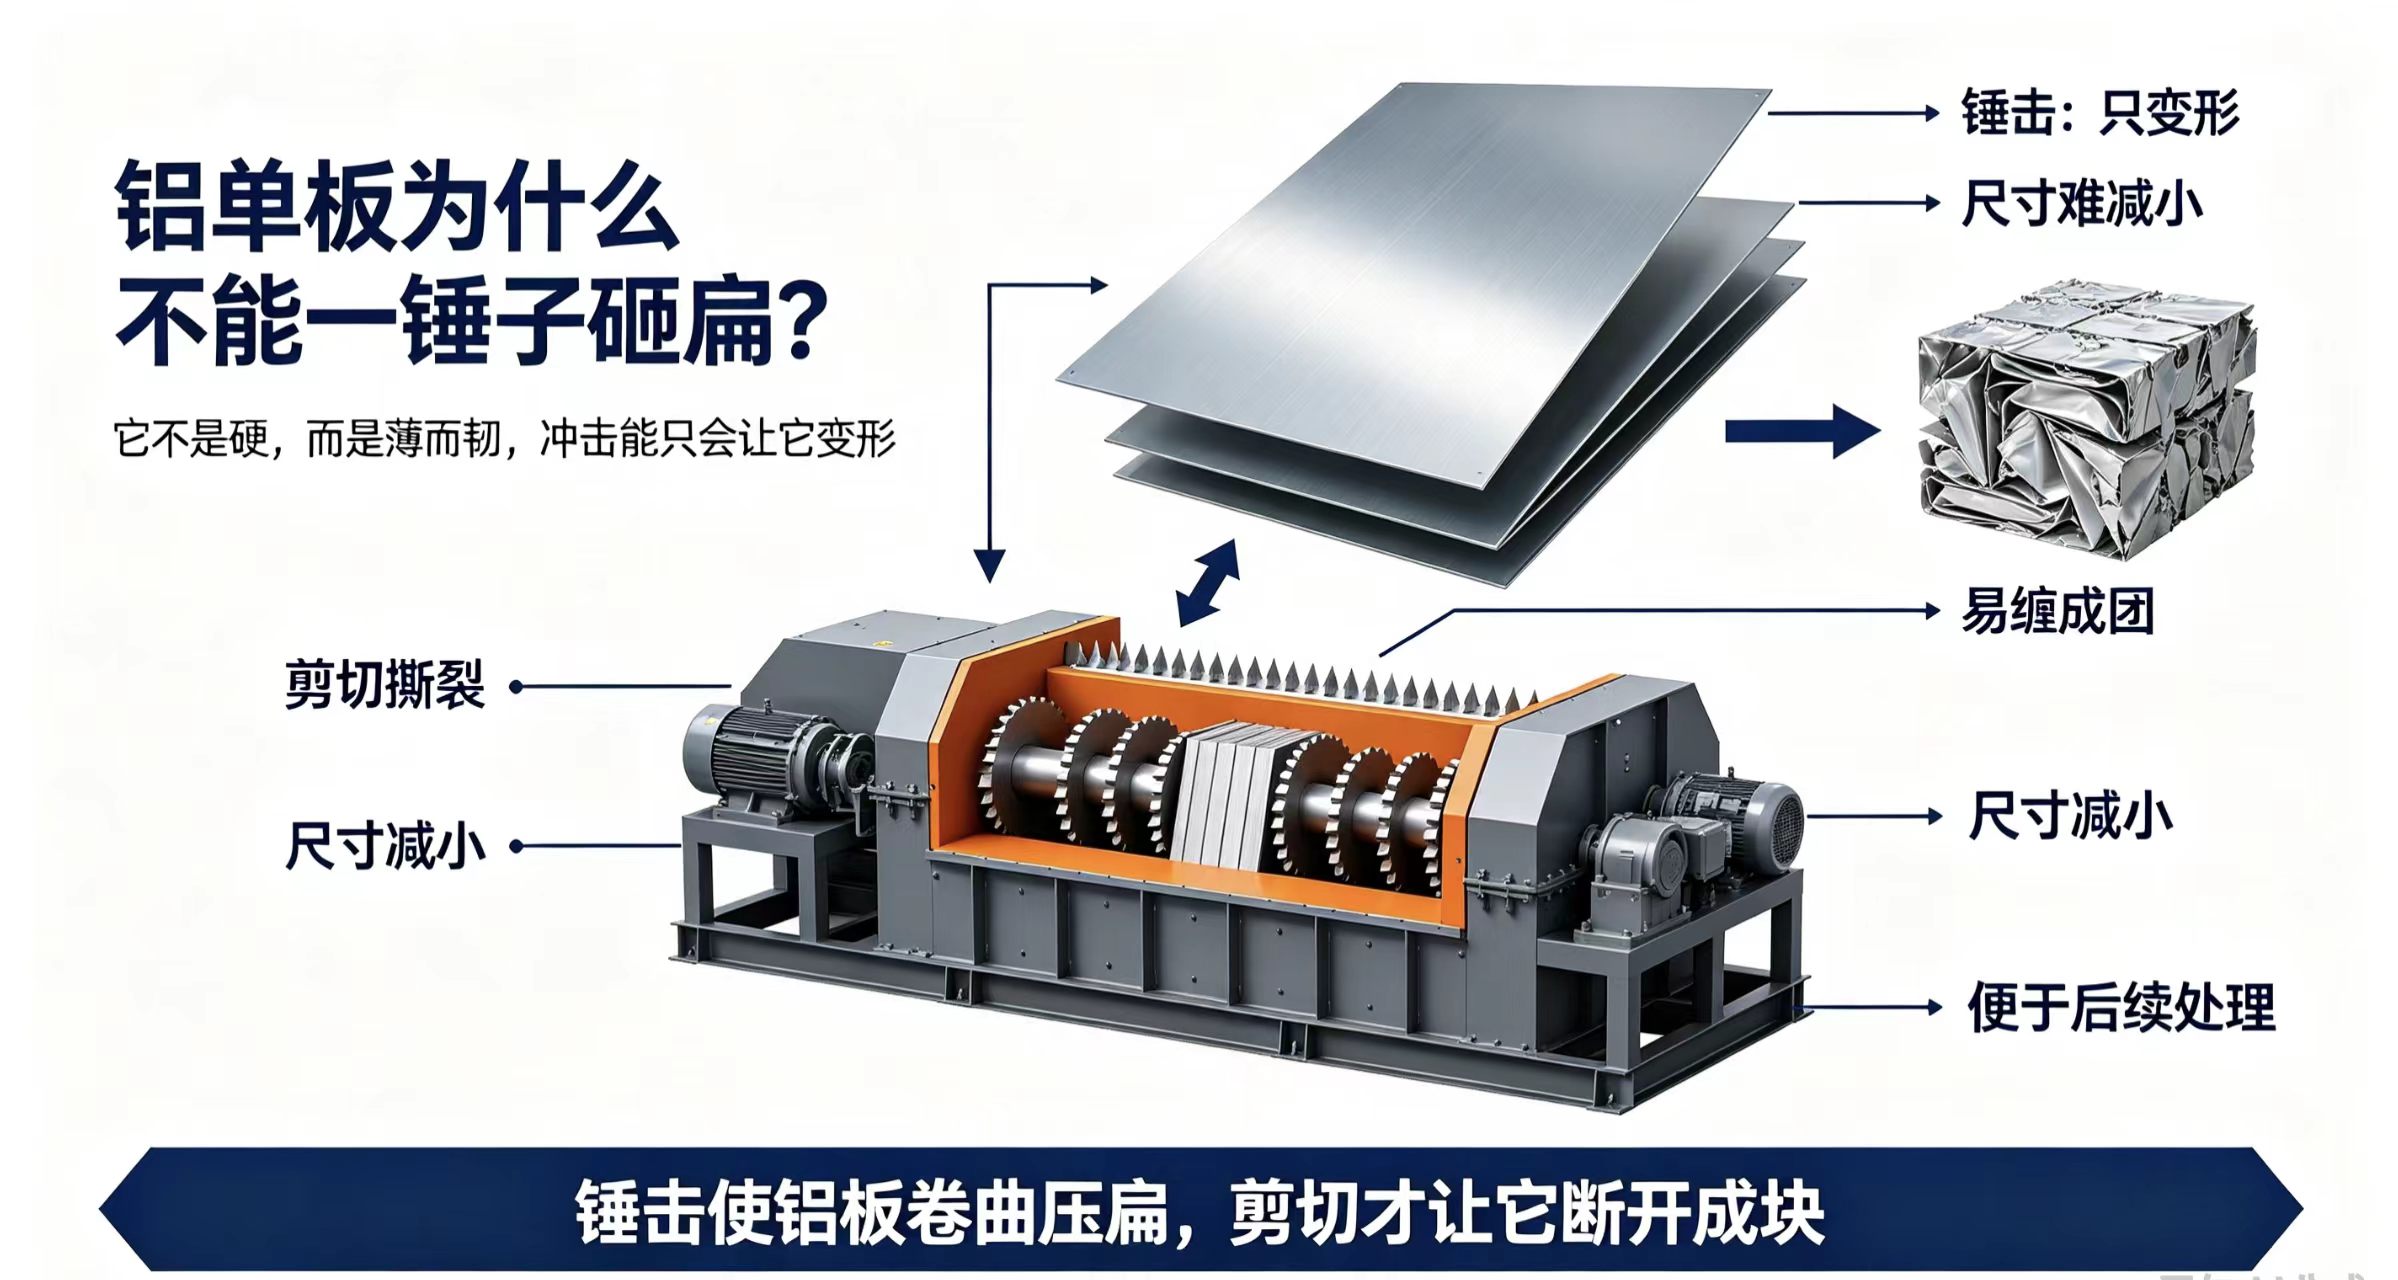
铝合金铝单板在建筑幕墙、室内装饰和铝模板中大量使用,厚度通常在一点几毫米到几毫米之间。它的力学性格很鲜明:延展性好,抗弯能力不弱,但抗剪切的能力相对有限。如果沿用处理铸铁、矿石那种“高速锤击”的思路,锤头砸上去,铝板会吸收冲击能发生塑性变形,卷曲、压扁,而不是断开。物料在破碎腔里被反复捶打,形状变了,尺寸却没怎么减小,反而容易缠成一团,堵在机器里。
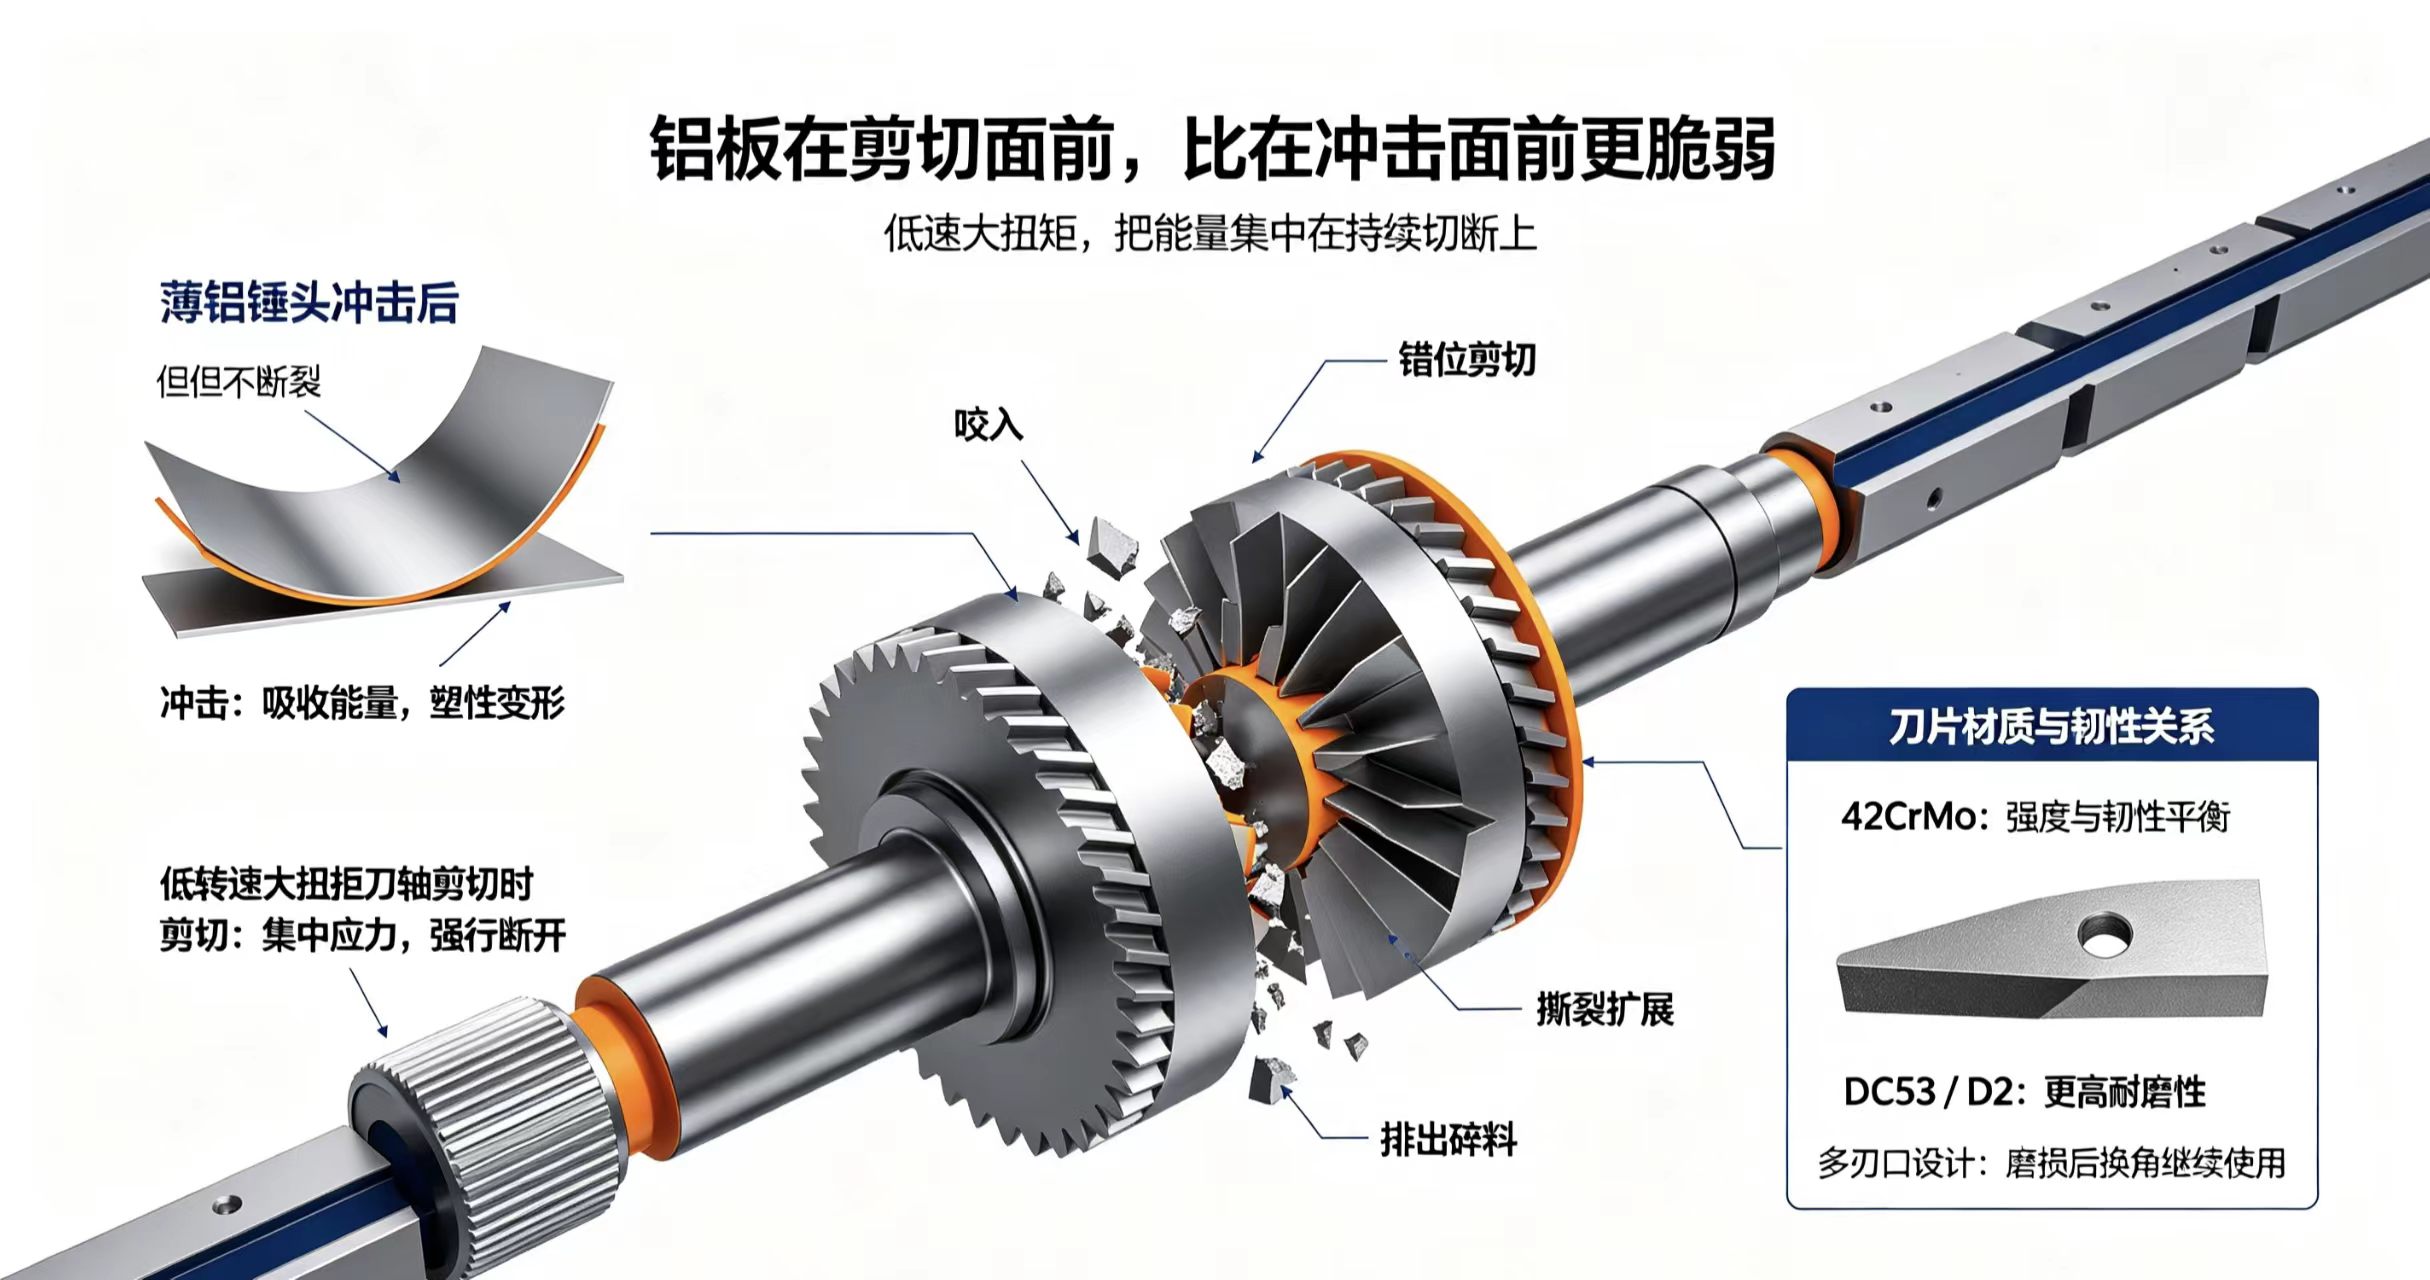
撕碎机的思路完全不同。它的核心动作不是“砸”,而是剪切、撕裂与挤压的综合作用。两个相对旋转的刀轴,或者一个旋转刀辊配合固定刀,把铝板“咬”在刃口之间,利用错位产生的剪切力将其强行断开。铝板在剪切力面前,比在冲击力面前“脆弱”得多。低转速、大扭矩的设计,正是为了把能量集中在持续的剪切动作上,而不是一次性的高速撞击。
 刀片不是越硬越好,关键在“韧”
铝单板撕碎机的刀片材质选择,本身就折射出这类物料的特殊要求。常见的刀片材料包括高合金42CrMo、冷作模具钢DC53、D2等。42CrMo的特点是强度和韧性之间的平衡较好,不易在遇到未预期硬物时发生断裂;DC53和D2则偏向更高的耐磨性,适合长时间连续切削。
更值得留意的是刀片的结构设计。不少撕碎机的动刀带有多个切削刃,一个刃口磨损后,旋转一个角度就能换到下一个刃口继续使用,而不是整片报废。这从侧面说明,处理铝单板时刀片的磨损主要来自持续的剪切摩擦,而非剧烈的冲击崩裂。刀片之间还配有间隔套,控制切削的“节奏”,同时让物料在腔内不至于无序堆积。
单轴、双轴、四轴,对应的是不同“板情”
市面上处理铝单板的撕碎机,常见单轴、双轴和四轴几种构型,它们的分工并不相同。
双轴撕碎机在铝单板粗破中为普遍。两个刀轴相向旋转,刀片交错布置,物料进入后被两侧刃口同时咬住,在相向剪切中撕开。它对大块、厚实或形状不规则的板料包容性较强,不容易因为进料不均而立刻卡死。一些双轴机型还配有液压压料装置,把蓬松的板料压向刀腔中部,让剪切动作更充分地发生在物料上,而不是空转。
单轴撕碎机走的是另一条路线:靠液压推料装置把物料强制推向旋转刀辊,破碎后的尺寸由底部筛网决定,出料可以控制得比较细且均匀。如果铝单板在前端已经经过粗略分拣,对出料粒度有明确要求,单轴机型在尺寸一致性上更有优势。
四轴撕碎机则用上方两组刀辊承担“抓料和预破碎”,下方两组负责主破碎,适合处理更复杂、更难咬入的板料组合,但结构相对复杂,维护门槛也相应更高。
没有哪一种构型“更好”,区别在于物料状态和处理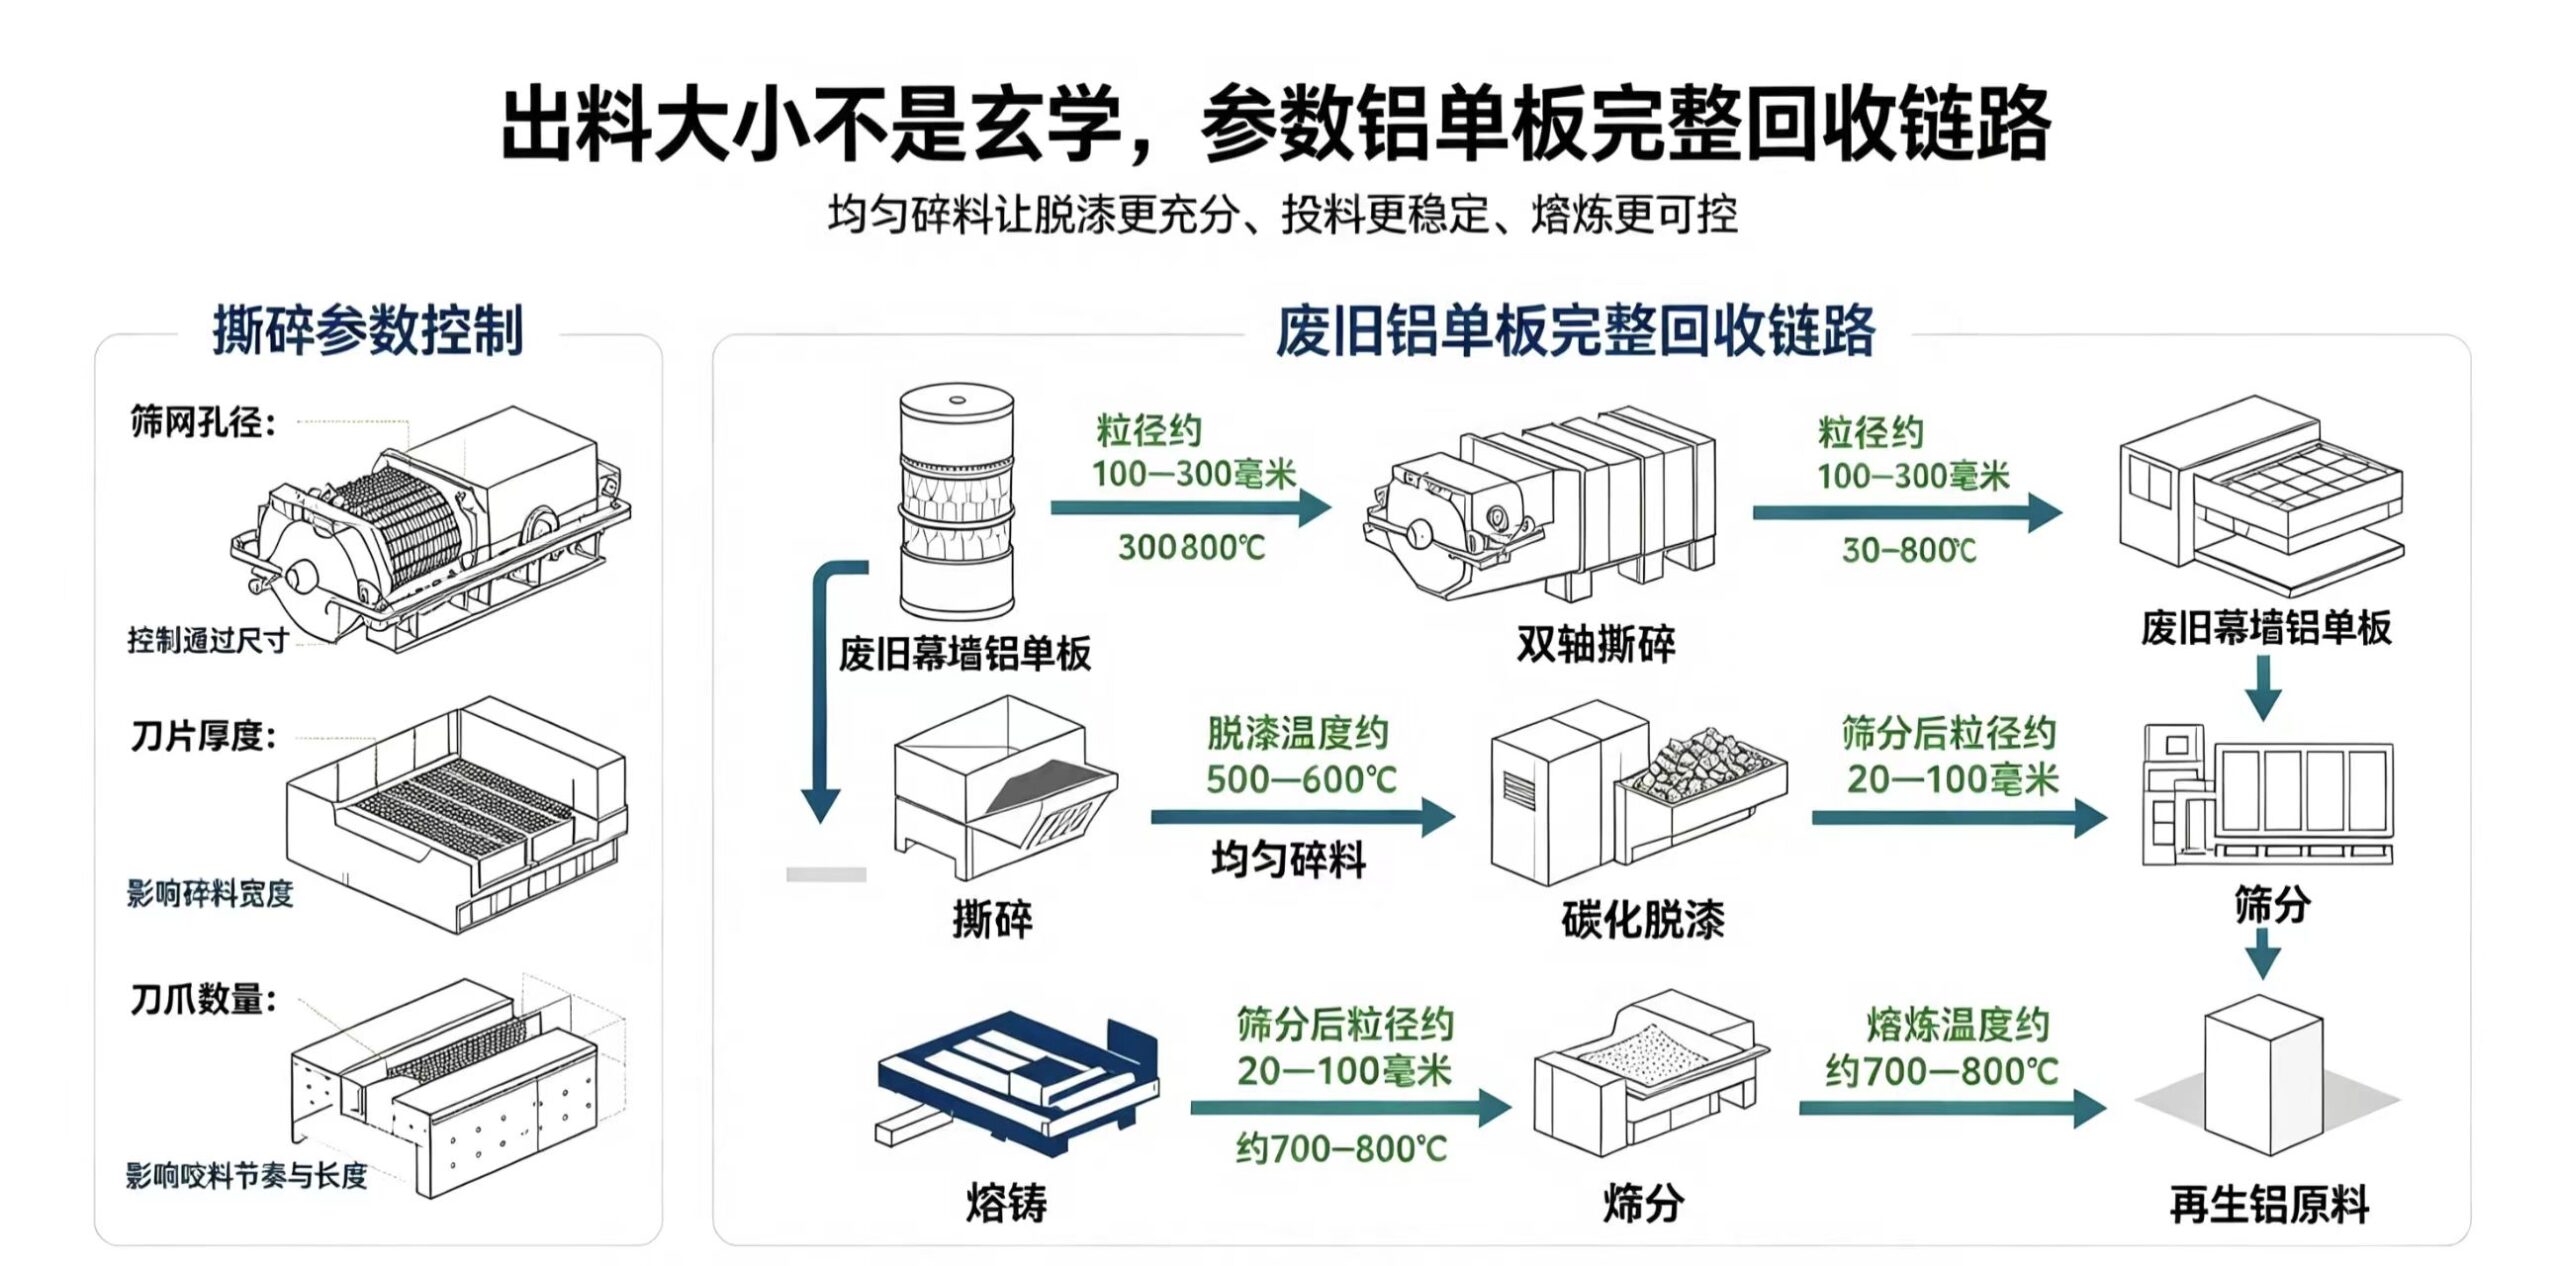 目标不同:双轴偏重粗破的适应性和通过性,单轴偏重出料的规整度,四轴偏重复杂来料的连续处理能力。
出料大小不是玄学,是几个参数在管着
撕碎后的铝块尺寸,直接关系到后续的运输密度、脱漆效率和熔炼收得率。控制出料粒度的手段主要有几条路径。
直观的是筛网孔径。小于孔径的物料从筛网落下,大于孔径的会被继续留在腔内剪切,直到尺寸达标。其次是刀片厚度:刀片越厚,两刀之间的“咬合间隙”越大,撕出来的片状物料宽度也越大;刀片越薄,出料越窄。还有一个常被忽略的参数是刀爪数量——刀片外缘的爪数决定了每次咬料时施力点的分布,爪数不同,撕出物料的长度也不同。
这几个参数不是互相独立的,需要根据来料板厚、目标出料尺寸和后续工序的要求共同匹配。撕碎机并非“一个固定型号通吃”,它的出料形态本身就是可设计的。
撕碎只是链条的一环,但它决定了后面的事能不能做成
把铝单板撕碎,不是为了把废料变小好看,而是为了让它在后续工序中变得可处理。以废旧幕墙铝单板的再生利用为例,一条典型的处理线包括撕碎、碳化脱漆、筛分、熔铸等环节,撕碎是物料进入热工或化学处理之前的“入口整形”。板料被撕成尺寸相对均匀的碎块后,脱漆介质才能均匀地接触表面,熔炼时的投料和搅拌也更容易控制。
从更大的资源账来看,再生铝生产的能耗仅为原铝生产的约5%,碳排放则从电解铝路径的每吨约11.2吨降至0.23吨左右。这些数据描述的是熔炼环节的收益,而撕碎机所做的工作,是让废铝单板以合适的物理形态顺利进入这条低碳路径。如果来料始终是整张卷曲的板片,堆密度低、运输成本高、后续反应不均匀,再生链条的起点就会堵住。
真正考验设备的,往往是那些“不理想”的工况
实际回收现场很少是理想状态。铝单板表面带漆、带胶,有时还附着泡沫或塑料衬层。撕碎过程中,刀腔温度升高,部分高分子附着物可能软化,粘附在刀片侧面,降低剪切效率。针对这类问题,设备层面的应对方式包括对刀轴区域进行冷却、在定刀与动刀之间设置刮料结构,以及控制进料速度避免长时间过热运行。
卡料是另一个常见状况。铝板的延展性意味着它可能在两刀之间被“拉长”而不断开,尤其在刀片磨损后期,刃口变钝,剪切从“切断”退化为“推挤”,卡料概率随之上升。成熟的撕碎机通常配有自动反转系统:当电机电流超过设定阈值,刀轴短暂反转,把卡住的物料吐回,再恢复正转,避免硬扛造成主轴或刀片的过载损伤。这只是一个保护逻辑,真正减少卡料的还是合理的刀型、转速和筛网组合。
铝合金铝单板撕碎机之所以存在,不是因为铝板“难碎”,而是因为它的材料性格决定了不能用对付脆性物料的办法来对付它。它需要的是低速、大扭矩下的持续剪切,是刀片在韧性与耐磨之间的取舍,是轴型、筛网、刀厚、爪数这一组参数对来料状态的回应。把这些底层逻辑弄清楚,比比较某一台机器“产量多大、功率多高”更能解释:一块弯曲的旧铝板,是怎样一步一步变成可以被重新熔炼的原料的。