发布日期: 2026-10-23
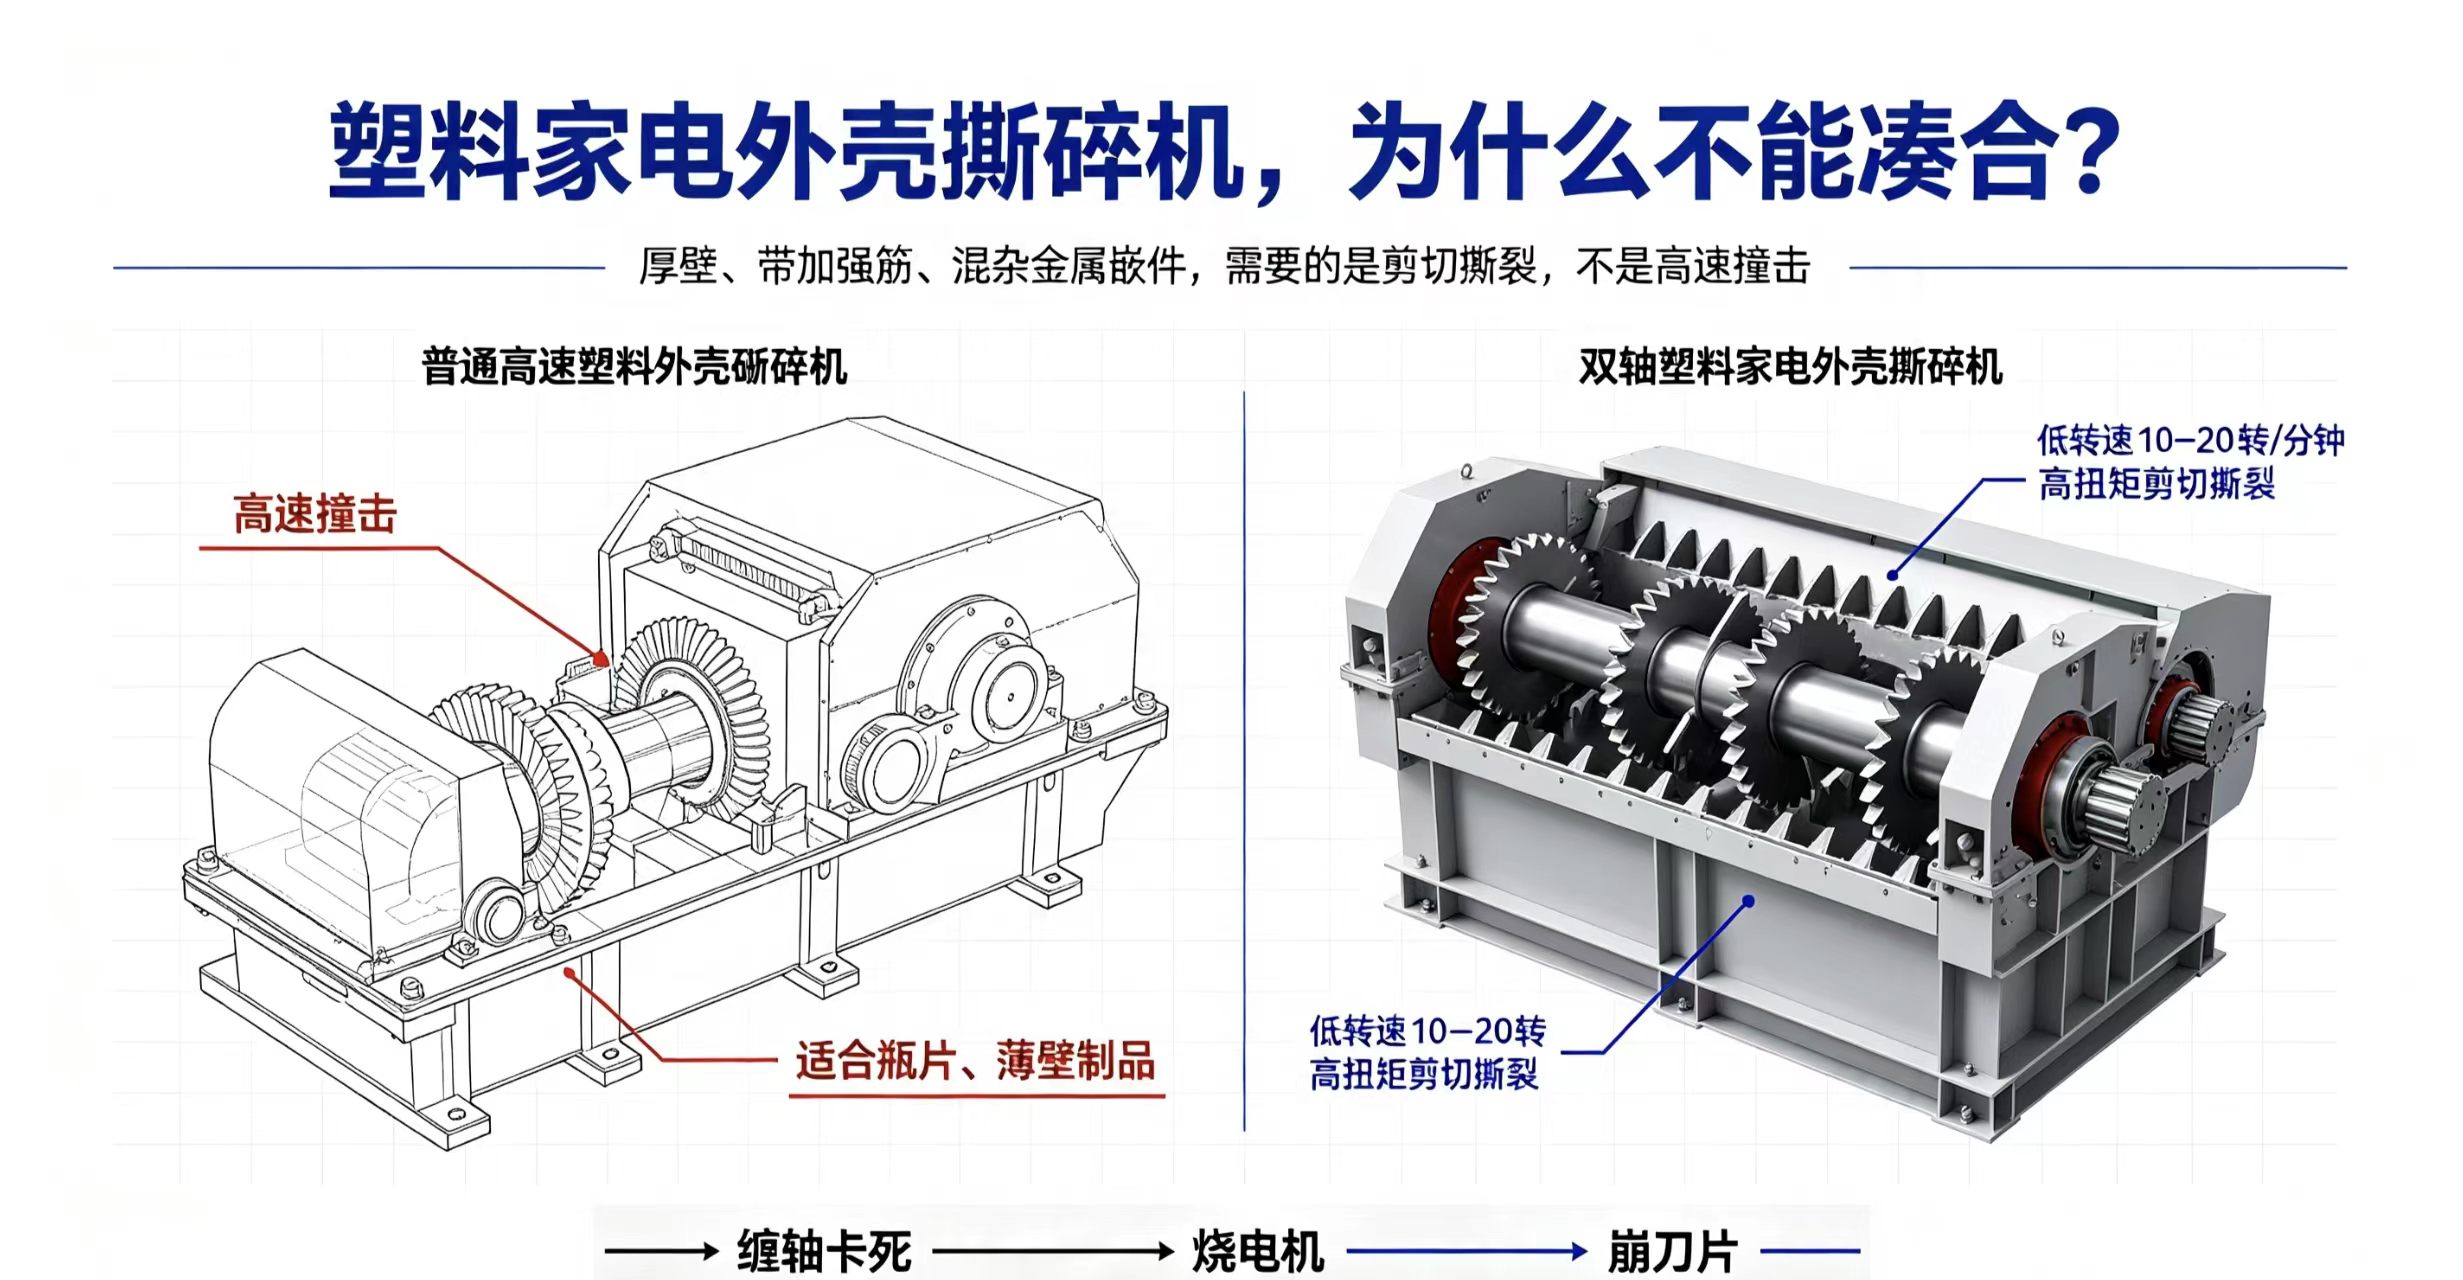 废旧家电拆解线上,塑料外壳的处理常常被低估。一台冰箱或洗衣机的塑料壳体,体积大、壁厚不均,还混着金属嵌件、泡沫和标签。如果直接丢进普通破碎机,轻则缠轴卡死,重则烧电机、崩刀片。塑料家电外壳撕碎机之所以被单独拿出来讨论,根源在于它处理的不是“塑料”这个笼统概念,而是一种带有结构刚性和混杂属性的特定物料。
 核心差异:剪切撕裂,不是高速撞击
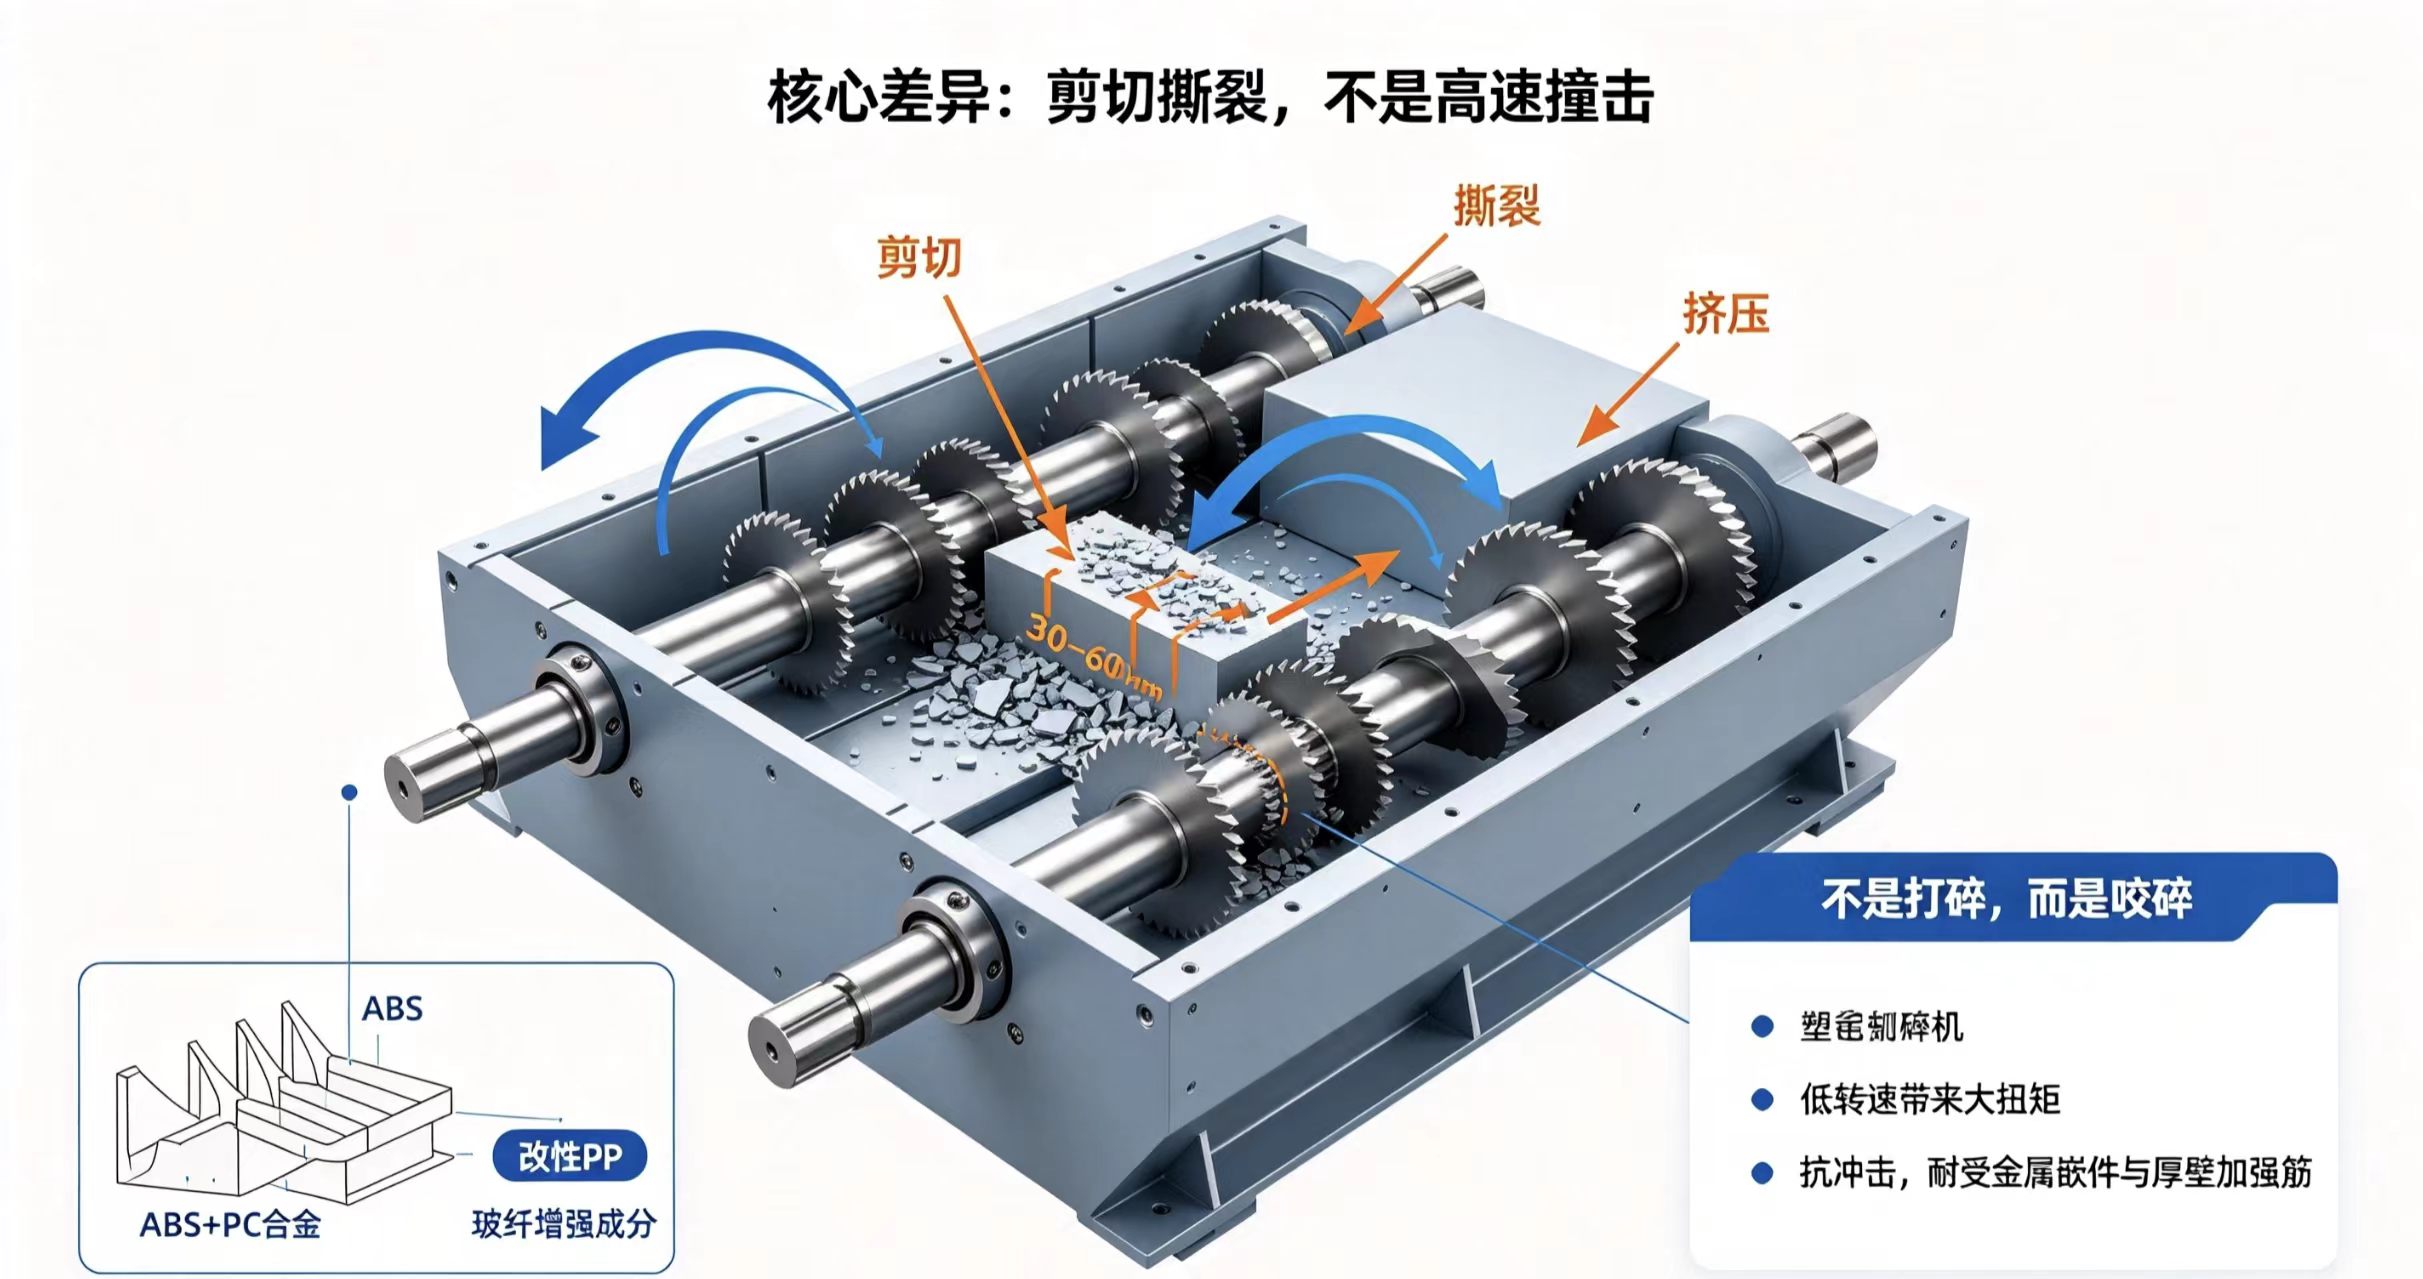
普通塑料破碎机多依靠高速旋转的刀片对物料进行撞击和切割,适合瓶片、薄壁制品等轻软料。但家电外壳的典型材料是ABS、ABS+PC合金或改性PP,厚壁、有加强筋,部分还含有玻纤增强成分,硬度与韧性都远高于普通包装塑料。撕碎机走的是另一条技术路线:低转速、高扭矩。双轴撕碎机的两根刀轴以每分钟10到20转的速度相对旋转,通过交错排布的刀爪对物料施加剪切、撕裂和挤压作用,把整块壳体“咬”碎,而不是“打”碎。低转速带来的是大扭矩和抗冲击能力,遇到壳体内部的金属螺丝或厚壁加强筋时,主轴不至于被瞬间憋停。
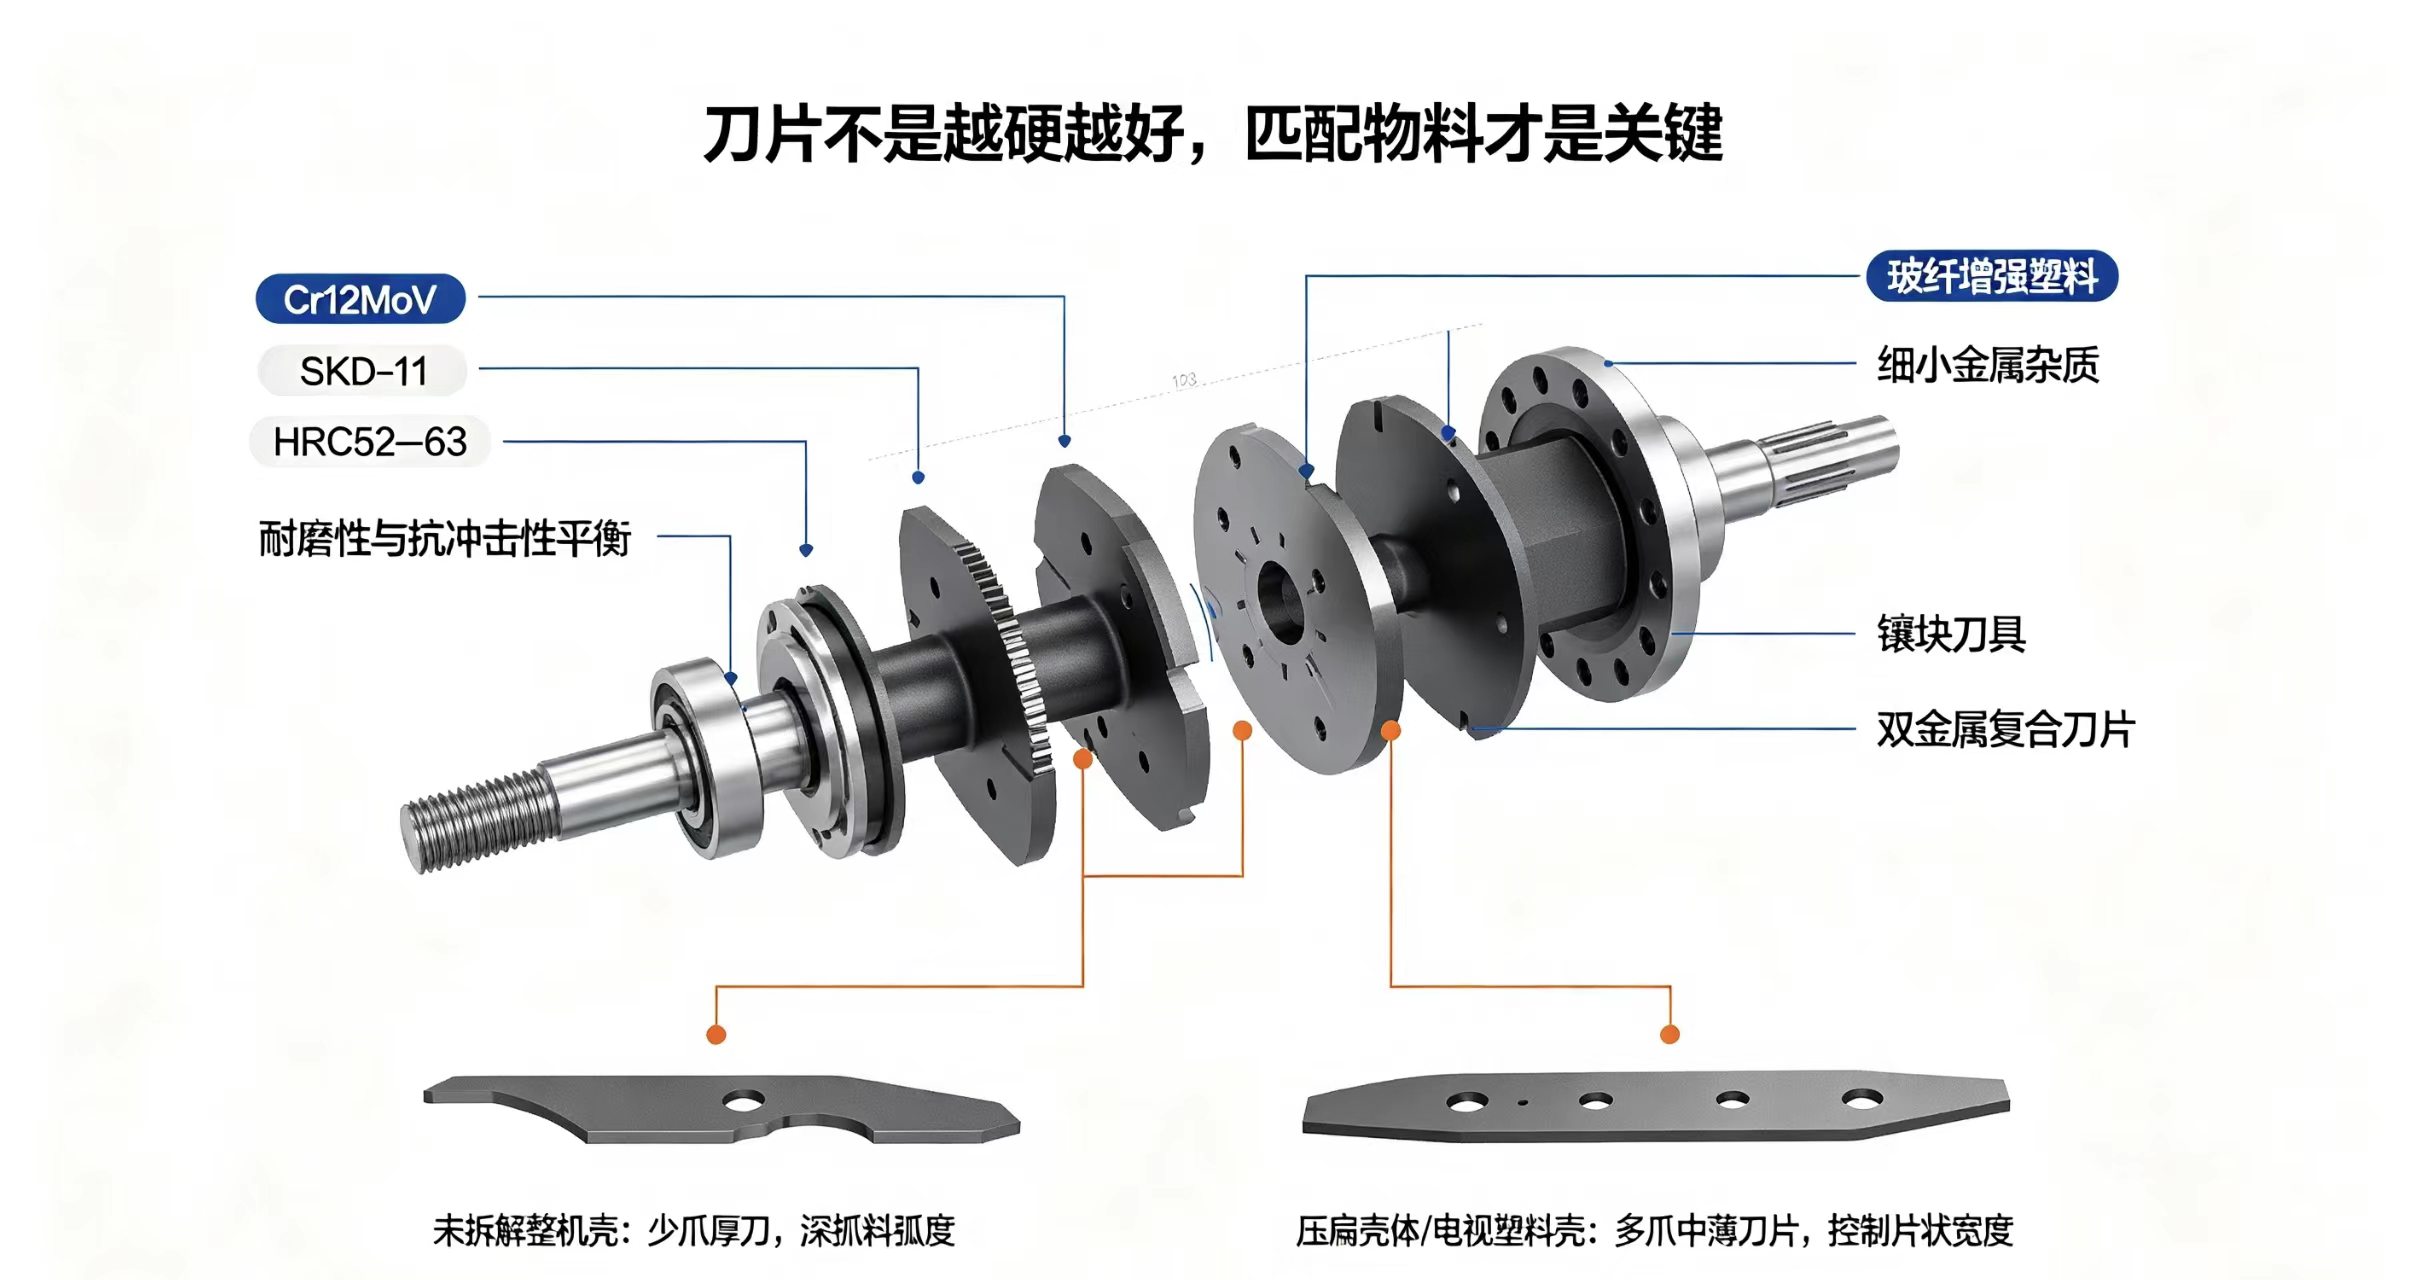 刀片不是越硬越好,匹配物料才是关键
撕碎机刀片的材质选择,直接对应被处理物料的磨蚀性和冲击性。处理普通家电塑料外壳,Cr12MoV或SKD-11这类冷作模具钢是常见配置,耐磨性和抗冲击性之间取得了平衡,热处理后硬度可达HRC52—63。如果外壳中混杂玻纤增强塑料或细小金属杂质,刀具的磨损速率会明显上升,此时需要评估是否采用镶块刀具或双金属复合刀片。刀爪的数量和厚度也不是随意定的:整台未拆解的冰箱、空调外壳,空心体积大,宜用少爪厚刀,靠深抓料弧度把光滑的壳体拽入咬合区;经过人工压扁的洗衣机壳体或电视塑料壳,则可以用多爪中薄刀片提高剪切频率,同时控制出料片状宽度,为后续磁选和涡电流分选创造条件。
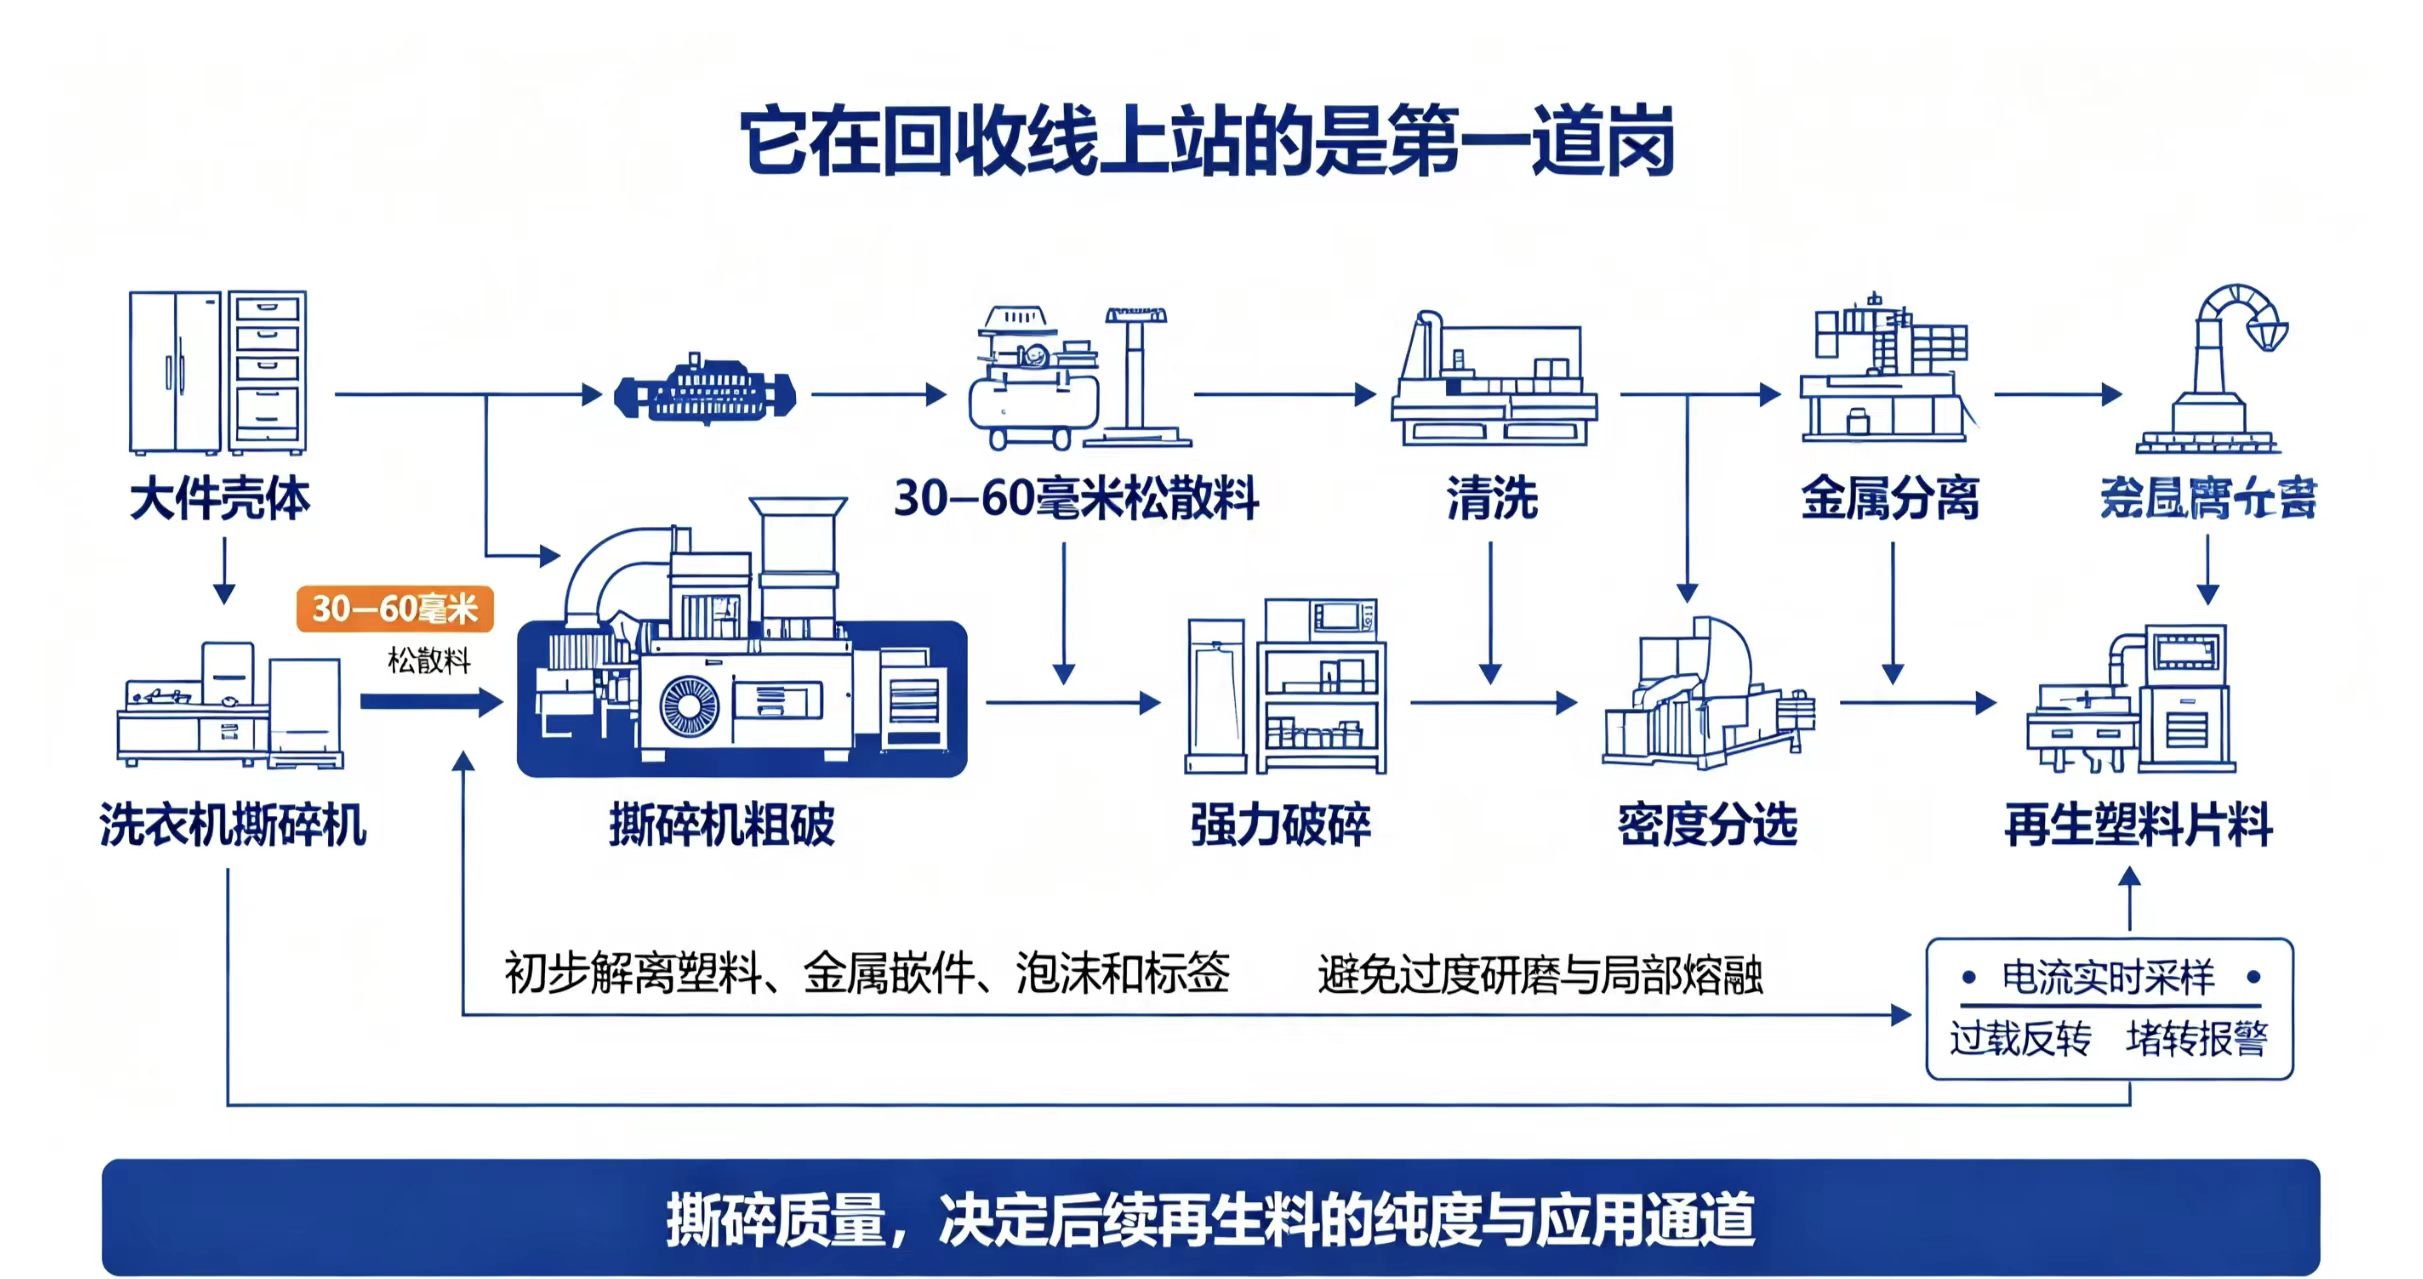 它在回收线上站的是“一道岗”
家电外壳撕碎机通常不承担精细粉碎的任务。在ABS家电外壳的回收产线中,它的角色是前道粗破:把大件整机壳预碎到30—60毫米的松散料,为后续的强力破碎、清洗、密度分选和金属分离减轻负担。出料粒度通过筛网控制,可在较宽范围内调节,但目标不是“越细越好”,而是让塑料与金属嵌件、泡沫、标签在撕扯过程中初步解离,同时避免过度研磨导致塑料局部熔融。如果让撕碎机去追求细粉级出料,能耗会急剧上升,刀具磨损也会失控——那是后端磨粉设备的活。
卡料和缠绕,靠结构设计和控制逻辑共同应对
家电外壳中常夹带薄金属片、橡胶脚垫和线缆,缠绕和卡死是撕碎工序常见的故障来源。机械层面的应对手段包括定刀与隔套之间设置微小间隙,在缠绕物挤塞时允许微量位移释放压力;刀箱底部设计导向排料弧度,减少韧性物料在轴颈处的堆积。电控层面则依赖电流实时采样:一旦检测到过载,主轴自动停转并反转数圈,把卡在双轴之间的物料顶散;连续反转无效则彻底停机报警,避免电机在堵转状态下持续升温。这些设计解决的是同一个问题:撕碎机处理的物料本身就不“干净”,容忍混杂的能力必须被写进结构里。
从更大的循环链条看,废弃电器电子产品的精细化拆解正在被政策端持续推动,塑料的分选精度和混杂废料分离能力被明确列为提升方向。撕碎工序的质量,直接影响后续再生塑料片料的纯度,也影响这些材料能否进入电器电子产品非运动部件和结构件的再生应用通道。一台撕碎机选得对不对,表面看是设备问题,落到产线末端,是再生料能不能用、往哪里用的问题。